

Якість зварного з’єднання залежить не лише від кваліфікації зварювальника чи режиму зварювання. Одним із вирішальних факторів залишається стан поверхні металу в зоні майбутнього шва. Оксидна плівка, залишки масел, іржа та інші забруднення безпосередньо впливають на проплавлення металу і міцність з’єднання. Саме тому підготовка до зварювання з використанням лазерного очищення металу стає все більш затребуваною в сучасних виробничих процесах.
Лазерне очищення перед зварюванням дозволяє повністю видалити оксиди, масла та продукти корозії без механічного пошкодження кромок і без застосування хімічних реагентів. Після такої обробки зварювальний шов формується рівномірніше, кількість дефектів зварювання зменшується, а міцність з’єднання зростає. На практиці якість зварних швів після лазерної підготовки підвищується приблизно вдвічі порівняно з традиційними методами.
Що таке лазерне очищення металу і як воно працює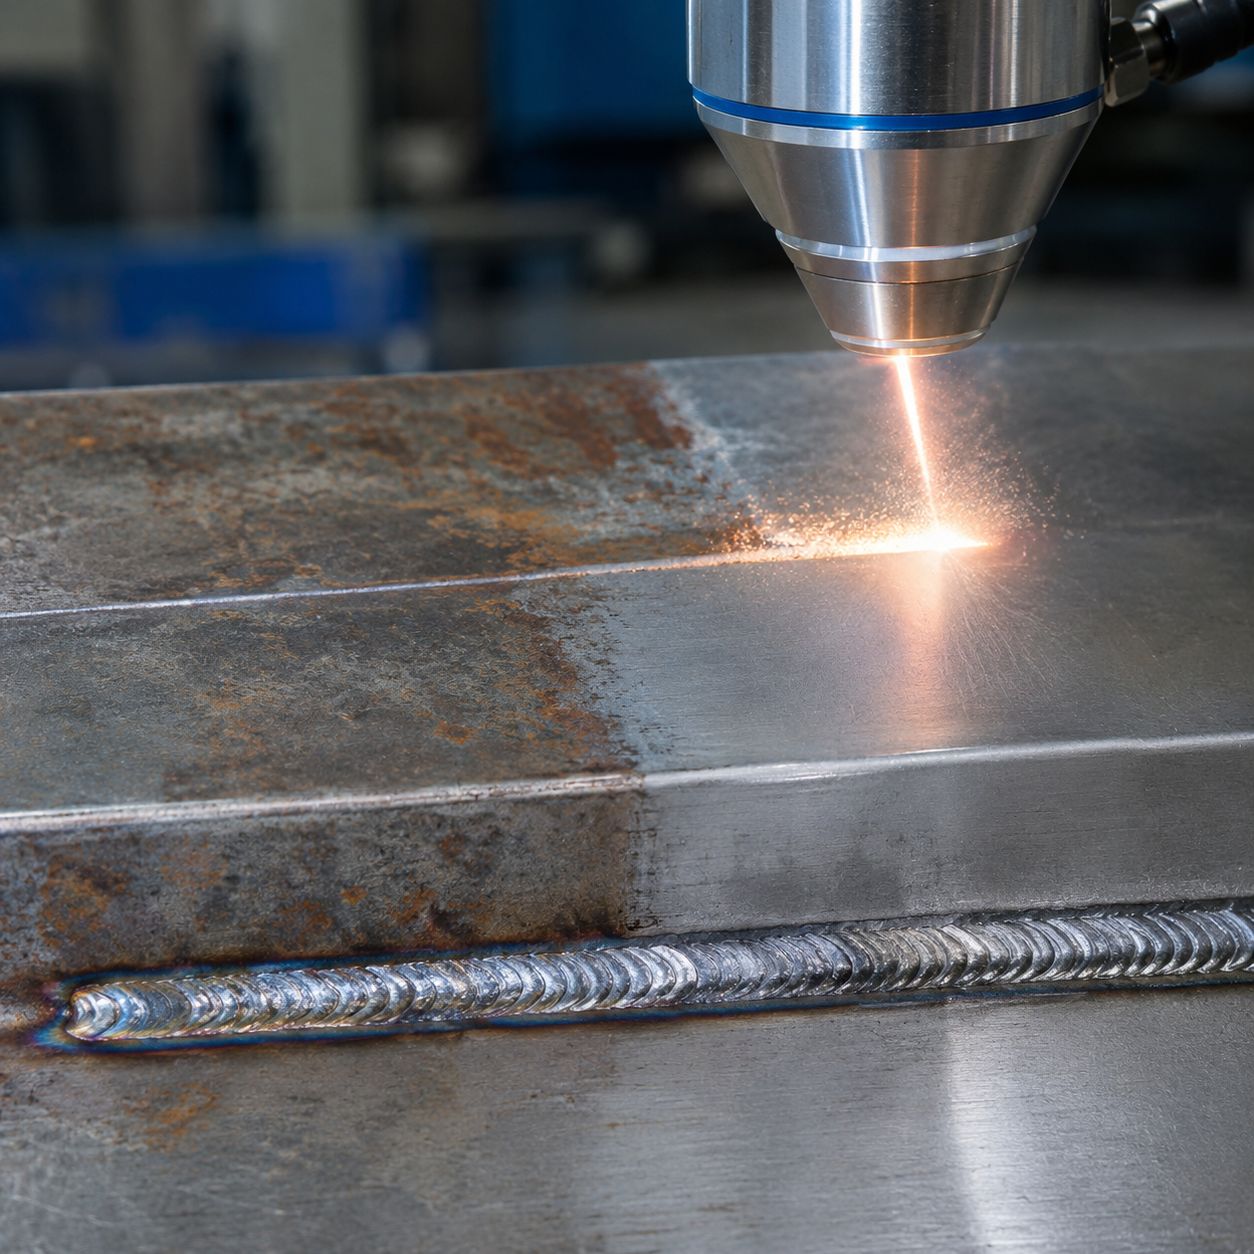
Лазерне очищення металу — це процес видалення забруднень з поверхні за допомогою коротких імпульсів лазерного випромінювання високої енергії. Промінь потрапляє на поверхню і переважно поглинається шаром оксидів, іржі, масел чи старої фарби. Забруднення миттєво нагріваються, випаровуються або відшаровуються у вигляді мікрочастинок. Основний метал при цьому майже не нагрівається, оскільки тривалість імпульсу вимірюється наносекундами.
Головна відмінність лазерного методу від механічного зачищення полягає в тому, що поверхня залишається геометрично незмінною. Немає рисок від абразиву, немає наклепу, немає локального перегріву. Це особливо важливо для підготовки кромок перед зварюванням, де будь-яка зміна форми може вплинути на формування шва.
Процес керується параметрами: потужністю випромінювання, частотою імпульсів, швидкістю переміщення променя та фокусною відстанню. Завдяки цьому можна налаштувати режим під конкретний тип металу і вид забруднення. Тонка оксидна плівка видаляється за один прохід, товстіша іржа чи багатошарові покриття потребують кількох проходів або підвищеної потужності.
Фізичні процеси під час лазерного очищення
Коли лазерний імпульс потрапляє на оксидну плівку, енергія поглинається переважно забрудненням. Температура в тонкому поверхневому шарі різко зростає, відбувається термічне розширення і руйнування зв’язків між оксидом і основним металом. Частина матеріалу випаровується, частина відлітає у вигляді мікрочастинок. Цей механізм називається абляцією.
Масляні плівки і органічні забруднення поглинають випромінювання ще ефективніше. Вони розкладаються і випаровуються майже миттєво. Волога, яка може бути присутня в мікротріщинах, також видаляється. У результаті поверхня стає хімічно чистою і готовою до подальшого зварювання.
Важливо, що лазерне очищення не створює вторинних забруднень у вигляді абразивного пилу чи хімічних залишків. Це спрощує контроль якості і зменшує ризики появи дефектів зварювання, пов’язаних із сторонніми включеннями.
Чому традиційна підготовка металу до зварювання часто виявляється недостатньою
Класичні способи підготовки кромок — механічне зачищення кутовою шліфувальною машинкою, обробка металевою щіткою, знежирення розчинниками — залишаються поширеними. Однак вони мають обмеження, які безпосередньо впливають на якість зварних швів.
Механічне зачищення видаляє видиму іржу та окалину, але залишає мікрочастинки абразиву. Ці частинки потрапляють у зварювальну ванну і стають центрами утворення пор. Крім того, при інтенсивному шліфуванні поверхня локально нагрівається, і на ній знову починає формуватися тонка оксидна плівка ще до початку зварювання.
Хімічне знежирення допомагає прибрати масла, проте не завжди повністю видаляє забруднення з мікротріщин і нерівностей. Після випаровування розчинника на поверхні можуть залишатися тонкі плівки, які під час нагрівання розкладаються і утворюють гази. Це призводить до появи пор у зварювальному шві.
На великих металоконструкціях складно забезпечити однакову якість підготовки по всій довжині майбутнього шва. У результаті в одних місцях проплавлення відбувається нормально, а в інших з’являються непровари. Саме такі ділянки потім потребують переробки бракованих швів.
Вплив оксидної плівки на проплавлення металу
Оксидна плівка є одним із головних факторів, що погіршують якість зварних швів. На сталі вона утворюється відносно повільно, але на алюмінії та нержавійці з’являється майже одразу після контакту з повітрям. Температура плавлення оксидів значно вища, ніж у основного металу. Коли зварювальна дуга намагається розплавити кромки, оксидна плівка перешкоджає нормальному змочуванню і змішуванню розплаву.
У результаті утворюються непровари, оксидні включення та зниження міцності з’єднання. На алюмінії оксид алюмінію має температуру плавлення близько 2050 °C, тоді як сам метал плавиться вже при 660 °C. Без якісного видалення оксидів зварювання алюмінію супроводжується великою кількістю дефектів.
Лазерне очищення алюмінію та лазерне очищення нержавійки дозволяють повністю зняти оксидну плівку безпосередньо перед зварюванням. Поверхня залишається чистою протягом часу, достатнього для виконання шва, що значно покращує результат.
Як лазерне очищення впливає на якість зварних швів
Після видалення оксидів, масел і продуктів корозії зварювальна дуга працює стабільніше. Проплавлення металу відбувається рівномірно по всій довжині шва. Розплав вільно змішується, і формується щільний зварювальний шов без пор і шлакових включень.
Зменшення кількості дефектів зварювання має прямий вплив на міцність з’єднання. Шов, виконаний на чистій поверхні, краще витримує статичні та динамічні навантаження. Це особливо важливо для несучих конструкцій, де безпека конструкцій є пріоритетом.
Ще один ефект — покращення адгезії покриття, якщо після зварювання конструкція підлягає фарбуванню чи іншому захисному покриттю. Чиста поверхня забезпечує краще зчеплення ґрунту і фінішного шару. Хоча основна мета лазерного очищення перед зварюванням — якість шва, побічний ефект у вигляді кращої підготовки під фарбування також є цінним.
Зменшення переробок і підвищення стабільності процесу
Переробка бракованих швів займає значну частину часу на зварювальних ділянках. Кожна переробка потребує додаткового матеріалу, енергії та робочого часу. Після впровадження лазерного очищення перед зварюванням кількість таких переробок суттєво знижується.
Основні види дефектів, які майже зникають після лазерної підготовки:
- пори і газові раковини, спричинені залишками масел і вологи;
- непровари через наявність оксидної плівки;
- оксидні включення всередині шва;
- нерівномірне формування валика через нестабільну дугу.
Стабільність процесу дозволяє точніше планувати терміни виконання робіт і знижувати собівартість за рахунок зменшення браку.
Характеристики процесу лазерного очищення
Лазерне очищення характеризується кількома ключовими параметрами, які визначають його ефективність для підготовки до зварювання.
Потужність випромінювання зазвичай регулюється в широкому діапазоні, що дозволяє працювати як з тонкими листами, так і з товстостінними конструкціями. Частота імпульсів впливає на швидкість обробки і глибину впливу. Швидкість переміщення променя визначає продуктивність і рівномірність очищення.
Важливою характеристикою є можливість локальної обробки. Лазерний промінь можна спрямувати точно в зону майбутнього шва, не торкаючись решти поверхні. Це особливо корисно при підготовці вже зібраних вузлів, де механічне зачищення ускладнене.
Глибина впливу контролюється так, щоб видалявся лише шар забруднень, а основний метал залишався без змін. Це дозволяє зберегти геометрію кромок і не вносити додаткових напружень у метал.
Порівняння з іншими методами підготовки поверхні
Піскоструминна обробка ефективно видаляє товсту іржу, але залишає на поверхні частинки абразиву і створює значну шорсткість. Для зварювання така шорсткість не завжди бажана, оскільки може впливати на формування шва. Після піскоструму поверхню все одно потрібно знежирювати.
Хімічне травлення добре справляється з оксидами, проте потребує спеціальних ванн, утилізації відпрацьованих розчинів і ретельного промивання. На великих конструкціях цей метод майже не застосовується.
Механічне зачищення залишається найдоступнішим, але не гарантує повної чистоти і може пошкоджувати кромки. Лазерне очищення поєднує переваги всіх цих методів без їхніх основних недоліків.
Для яких матеріалів і конструкцій лазерне очищення особливо ефективне
Не всі види зварювання однаково чутливі до чистоти поверхні. Існують категорії матеріалів і виробів, де лазерна підготовка дає максимальний ефект.
Алюміній і його сплави. Оксидна плівка на алюмінії утворюється миттєво і має високу температуру плавлення. Лазерне очищення алюмінію перед зварюванням є одним із найефективніших способів отримати якісний шов.
Нержавіюча сталь. Хром у складі сталі швидко утворює оксиди, які погіршують змочування. Лазерне очищення нержавійки дозволяє зберегти корозійну стійкість шва і уникнути типових дефектів.
Високоміцні конструкційні сталі. У несучих каркасах, опорах і будівельних конструкціях вимоги до міцності з’єднання максимальні. Підготовка металу до зварювання лазерним методом допомагає досягти стабільної міцності.
Великогабаритні металоконструкції. Опори освітлення, навіси, огорожі, будівельні каркаси, ферми. На таких виробах механічна підготовка займає багато часу і не завжди забезпечує однакову якість. Лазерне очищення металоконструкцій дозволяє обробляти великі поверхні рівномірно.
Типові види продукції, для яких застосовується лазерна підготовка
Лазерне очищення перед зварюванням використовується для широкого спектра виробів:
- несучі каркаси будівель і споруд;
- опори освітлення та контактної мережі;
- навіси, козирки та огорожі;
- металеві сходи, майданчики, огородження;
- трубні конструкції та трубопроводи;
- рамні конструкції транспорту та спецтехніки;
- елементи фасадних систем з алюмінію та нержавійки.
Для кожного типу продукції підбираються свої параметри очищення залежно від товщини металу, виду забруднення та вимог до шва.
Особливості роботи з різними типами забруднень
Лазерне очищення ефективно справляється з різними видами забруднень, але режими роботи відрізняються.
Тонка оксидна плівка видаляється швидко і з мінімальною потужністю. Товста іржа потребує кількох проходів або підвищення енергії імпульсів. Масляні плівки і консерваційні покриття випаровуються майже миттєво. Стара фарба і ґрунт також піддаються видаленню, хоча процес може займати більше часу.
Важливо правильно підібрати параметри. Надто висока потужність може призвести до легкого підплавлення поверхні, що небажано перед зварюванням. Надто низька — не забезпечить повного очищення. Оптимальні режими визначаються дослідним шляхом для кожного матеріалу і стану поверхні.
Підготовка кромок і контроль якості
Після лазерного очищення кромки перевіряються візуально. Поверхня повинна мати рівномірний металевий блиск без залишків оксидів і масел. У відповідальних випадках застосовують додаткові методи контролю чистоти.
Час між очищенням і початком зварювання бажано мінімізувати, особливо при роботі з алюмінієм і нержавійкою. Нова оксидна плівка починає утворюватися одразу після контакту з повітрям, тому зварювання виконують у найкоротші терміни після підготовки.
Практичні аспекти застосування лазерного очищення
Лазерне очищення може виконуватися як на окремих заготовках, так і на вже зібраних вузлах. Можливість локальної обробки дозволяє готувати тільки зону майбутнього шва, не торкаючись решти поверхні. Це економить час і ресурси.
Процес не потребує спеціальних витратних матеріалів, окрім електроенергії. Відсутність абразиву і хімії спрощує організацію робочого місця і зменшує кількість відходів. Це робить лазерне очищення зручним для застосування як на великих виробництвах, так і в умовах невеликих цехів.
При роботі з великогабаритними виробами важлива можливість позиціонування обладнання. Сучасні системи дозволяють обробляти конструкції складної форми, включаючи внутрішні поверхні труб і важкодоступні зони.
Вплив на безпеку конструкцій
Якість зварних швів безпосередньо пов’язана з безпекою конструкцій. Несучі елементи працюють під постійними навантаженнями. Наявність прихованих дефектів у швах може призвести до поступового розвитку тріщин і втрати несучої здатності.
Лазерне очищення металу перед зварюванням мінімізує ризик появи таких дефектів. Рівномірне проплавлення і відсутність включень забезпечують стабільну міцність з’єднання по всій довжині шва. Це особливо важливо для об’єктів, де наслідки руйнування можуть бути серйозними.
Коли лазерне очищення стає практично обов’язковим
Існують ситуації, коли застосування лазерного очищення перед зварюванням є найбільш обґрунтованим.
Зварювання алюмінію будь-якої товщини. Без якісного видалення оксидів навіть досвідчений зварювальник не зможе гарантувати стабільний результат.
Робота з нержавійкою в умовах, де важлива корозійна стійкість шва. Підготовка металу до зварювання лазерним методом допомагає зберегти всі переваги матеріалу.
Відповідальні несучі конструкції, де вимоги до міцності з’єднання максимальні. Серійне виробництво, де стабільність якості важливіша за разове зниження собівартості.
Конструкції складної форми, де механічна підготовка ускладнена або потребує розбирання. У таких випадках лазер дозволяє дістатися до всіх необхідних зон.
Підсумок
Лазерне очищення перед зварюванням — це технологія, яка безпосередньо впливає на якість зварних швів. Видалення оксидів, масел та іржі забезпечує краще проплавлення металу, зменшує кількість дефектів зварювання і підвищує міцність з’єднання. На практиці якість швів після такої підготовки зростає приблизно вдвічі.
Метод особливо ефективний для алюмінію, нержавійки та відповідальних металоконструкцій. Він дозволяє уникнути багатьох типових проблем традиційної підготовки кромок і забезпечує стабільний результат. Лазерне очищення металу, підготовка до зварювання, лазерне чищення від іржі та видалення оксидів лазером — це сучасні інструменти, які допомагають досягти високої якості зварювання металоконструкцій.
ТОВ «АртБуд Інвест» застосовує лазерне очищення як один із етапів підготовки металу до зварювання та подальшої обробки. Технологія використовується для широкого спектра виробів — від невеликих вузлів до великогабаритних конструкцій. Правильна підготовка поверхні залишається основою надійного зварного з’єднання.