

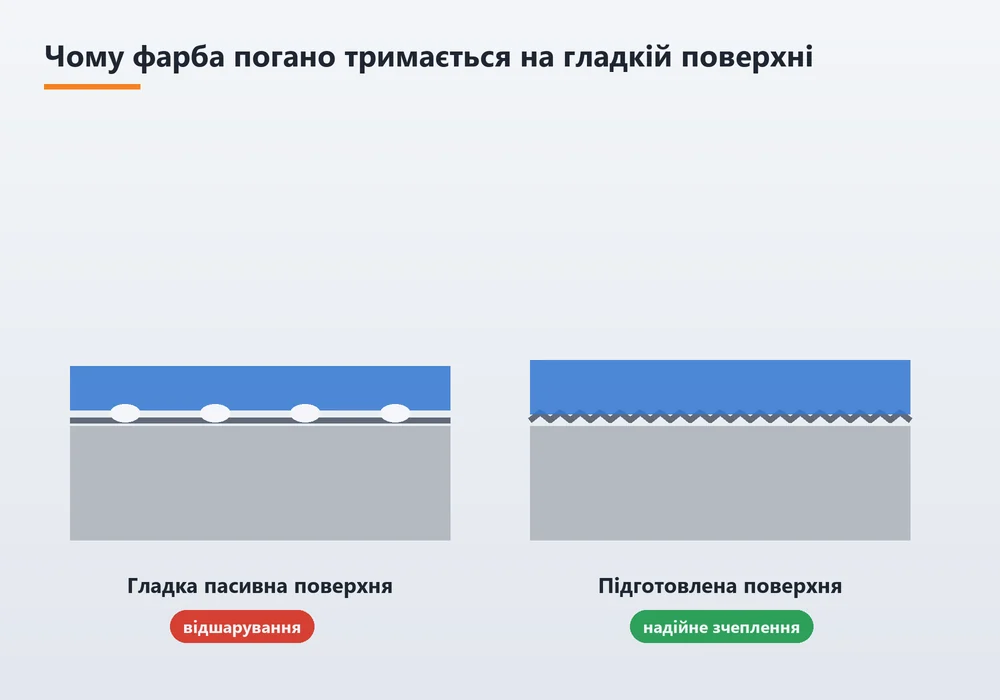
Порошкова фарба надійно тримається і на нержавійці, і на оцинкованому металі, але лише за умови спеціальної підготовки: гладку пасивну поверхню треба зробити шорсткою, а цинковий шар — очистити від солей і дегазувати. Без цього покриття може виглядати бездоганно після печі, а за кілька місяців почати відшаровуватися плівкою або вкритися дрібними пухирцями. Тобто проблема не в самому матеріалі, а в тому, що до нього застосовують ту саму схему, що й до звичайної чорної сталі.
Замовники часто питають, навіщо взагалі фарбувати метал, який і так не іржавіє. Причин кілька: потрібен певний колір за RAL для фасаду чи інтер’єру, нержавійка в агресивному середовищі має захиститися від плям чайного кольору, а оцинковка на вулиці з часом тьмяніє та вкривається білим нальотом. У цій статті розберемо, чому ці метали «не люблять» фарбу, як правильно їх підготувати і коли варто робити комбінований захист.
Чому порошковій фарбі складно зачепитися за нержавійку та оцинковку?
Обидва метали мають поверхню, з якою полімер погано утворює зв’язок: нержавійку вкриває щільна оксидна плівка хрому, а цинк хімічно активний і швидко покривається продуктами окиснення. До цього додається гладкість прокату та специфічні забруднення, які звичайне знежирення не прибирає.
Нержавіюча сталь
Пасивна плівка на нержавійці має товщину лише кілька нанометрів, але саме вона робить поверхню інертною. Полімеру просто немає за що механічно зачепитися, а хімічна взаємодія з такою плівкою слабка. Шліфований і полірований лист додатково має дуже низьку шорсткість, тому фарбування нержавійки «по гладкому» майже завжди закінчується відшаруванням на кромках і в місцях згинів, де матеріал працює під навантаженням.
Оцинкований метал
Із цинком інша історія. Гаряче цинкування дає шар завтовшки зазвичай від 50 до 150 мкм, у якому є мікропорожнини з повітрям і вологою. Під час нагрівання в печі цей газ виходить назовні й проривається крізь розплавлену фарбу, залишаючи кратери та пори. Тонкий шар на оцинкованому листі має свою проблему: його на заводі пасивують і промаслюють, а ці плівки перешкоджають адгезії, доки їх не видалити. Окремо варто пам’ятати про білу іржу — пухкий наліт солей цинку, на якому будь-яке покриття відстає разом із самим нальотом.
Як підготувати нержавійку до порошкового фарбування?
Нержавійку готують у три кроки: ретельно знежирюють, створюють рівномірну шорсткість і за потреби наносять ґрунтовий шар. Головне правило — не занести на поверхню частинки вуглецевої сталі, інакше на фарбованому виробі з часом проступлять руді плями.
- Знежирення без залишків. Технологічні мастила, сліди маркера та відбитки пальців видаляють лужними розчинами або спеціальними очисниками з подальшим промиванням і сушінням.
- Абразив тільки неметалевий. Для струминної обробки використовують електрокорунд, скляні кульки чи інші абразиви, якими ніколи не обробляли чорний метал, адже залізний пил, що в’ївся в поверхню нержавійки, іржавіє.
- Рівномірна шорсткість. Для порошкового шару достатньо помірного профілю, тому сильний тиск не потрібен; важливо, щоб матова зона була однорідною по всій площі, включно з кромками.
- Лазерне структурування. Промінь знімає пасивну плівку та забруднення й формує мікрорельєф без абразиву, що зручно для тонкого листа, який від струменя може повести.
- Ґрунт для складних умов. Для виробів, що стоятимуть на вулиці чи в хімічно активному середовищі, під фінішний шар наносять порошковий епоксидний ґрунт.
- Швидке нанесення. Підготовлену поверхню фарбують у межах кількох годин, поки пасивна плівка не відновилася повністю.
Тим, хто планує пофарбувати нержавійку самостійно рідкими складами, варто знати: правила підготовки ті самі, а помилки обходяться так само дорого. Про сучасні способи підготовки без хімії та абразиву ми докладно пишемо на сторінці лазерна підготовка металу до фарбування. Якщо все зроблено правильно, порошкове фарбування нержавійки дає покриття, яке за адгезією не поступається фарбі на звичайній сталі.
Що потрібно оцинкованому металу перед фарбуванням?
Оцинковці потрібні дві речі: обережна активація поверхні, яка не знищить цинк, і контроль газовиділення під час полімеризації. Пропустити будь-яку з них означає отримати або відшарування, або пористе покриття.
Свіп-обробка
Свіп-обробкою називають легкий абразивний обдув низьким тиском дрібним неметалевим абразивом під гострим кутом до поверхні. Завдання — зняти білий наліт, пасиваційну плівку й верхній пухкий шар, створивши мікрошорсткість, але залишивши майже всю товщину цинку. Агресивний режим, звичний для чорної сталі, тут неприпустимий: він може «з’їсти» значну частину захисного шару.
Дегазація та спеціальні порошки
Щоб уникнути пор, гарячеоцинковані вироби перед нанесенням прогрівають до температури, вищої за температуру полімеризації, і дають газам вийти заздалегідь. Додатково застосовують порошки з добавками для дегазації, які довше залишаються текучими й дозволяють бульбашкам закритися. Для зовнішніх конструкцій поширена двошарова схема: епоксидний ґрунт плюс поліефірний фінішний шар, стійкий до ультрафіолету. Порівняно зі звичайною схемою, яку ми описуємо на сторінці порошкове фарбування металу, цикл для оцинковки довший і потребує суворішого контролю температури.
Коли доцільна дуплекс-система цинк плюс порошок?
Дуплекс-систему обирають тоді, коли конструкція має служити десятиліттями в складних умовах і обслуговувати її важко. Цинк захищає сталь електрохімічно, а полімер захищає сам цинк від розчинення, тому разом вони працюють довше, ніж сума їхніх окремих ресурсів. Детальне порівняння двох методів захисту як альтернатив ми розібрали у статті гаряче цинкування чи порошкове фарбування, тут ідеться саме про їхнє поєднання.
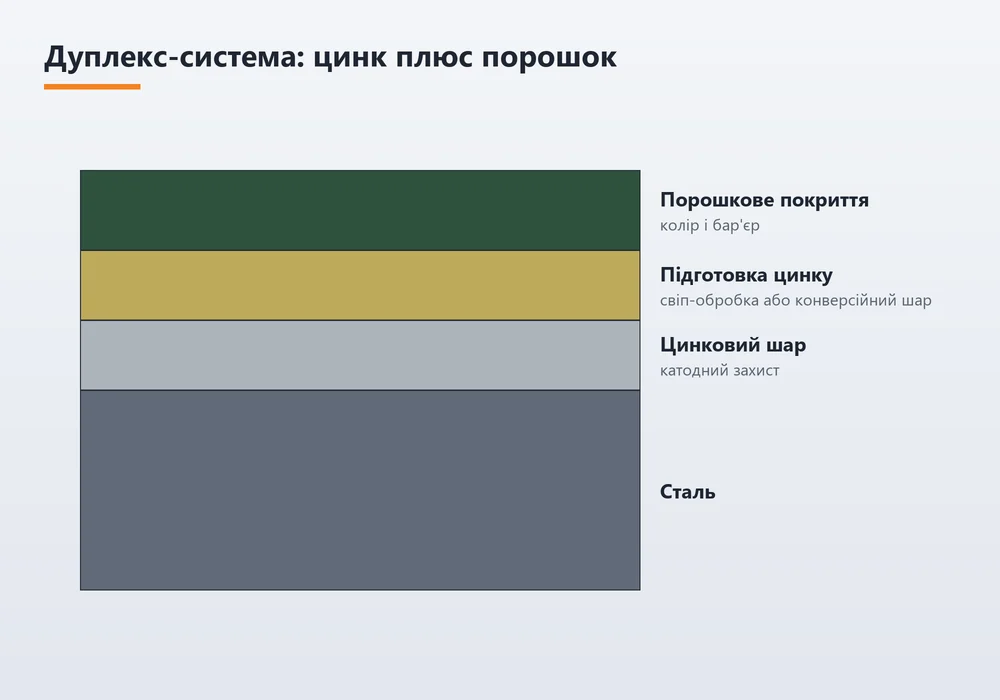
Найбільше така схема виправдана там, де метал постійно контактує з вологою, сіллю чи механічними навантаженнями.
- Огорожі вздовж доріг. Взимку їх щедро обприскують протиожеледними сумішами, і в Києві сіль діє на метал кілька місяців поспіль, тож полімер помітно відтерміновує появу білої іржі.
- Опори та щогли. Перефарбовувати їх на висоті складно й дорого, тому закладений із самого початку подвійний захист окупається скороченням обслуговування.
- Балконні й сходові конструкції. На них застоюється вода, а кріплення до бетону створюють зони постійної вологості, де одинарний захист вичерпується найшвидше.
- Метал біля водойм і в паркових зонах. Підвищена вологість і органічні забруднення прискорюють розчинення цинку, а фарба відсікає їх від поверхні.
Додатковий плюс дуплекс-системи — естетика: замість сірого цинку, що з роками тьмяніє плямами, конструкція отримує потрібний колір і рівний блиск.
Як перевірити, що покриття справді тримається?
Перевіряють адгезію, товщину й повноту полімеризації: якщо всі три показники в нормі, покриття на нержавійці чи оцинковці поводиться так само надійно, як на чорній сталі. Для замовника важливо, щоб ці перевірки виконувалися на реальних виробах або контрольних пластинах з тієї ж партії.
Адгезію оцінюють методом решітчастого надрізу за ISO 2409: на покритті роблять сітку надрізів до металу, наклеюють і різко знімають липку стрічку. Добрим результатом вважають бал 0 або 1, коли покриття не відшаровується або відстають лише дрібні частинки на перетинах. Товщину заміряють магнітним чи вихрострумовим товщиноміром: одношарове порошкове покриття металу зазвичай має 60–120 мкм, двошарове — більше. Порошкове фарбування сталі з дуплекс-системою потребує ще й контролю загальної товщини, адже надто товстий шар на цинку схильний до розтріскування від ударів.
На практиці найчастіше фарбують огорожі, перила, елементи фасадів, корпуси шаф і рекламні конструкції. Для таких замовлень у нас є окрема послуга порошкове фарбування металевих виробів. Вартість для нестандартних основ розраховується індивідуально з урахуванням підготовки, уточнюйте її у менеджера.
Отже, фарбування нержавійки порошковою фарбою та фарбування оцинковки — цілком надійне рішення, якщо підготовка враховує природу металу, а не копіює схему для чорної сталі. Якщо ви плануєте такі роботи, фахівці «АртБуд Інвест» у Києві оцінять ваш виріб, підберуть спосіб підготовки та схему покриття, які забезпечать міцне зчеплення на довгі роки.