

Промислове очищення металу виконують шістьма основними методами — механічним, абразивним, хімічним, термічним, кріогенним і лазерним, а вибір між ними визначають тип забруднення, форма й товщина деталі, екологічні обмеження та вимоги покриття, яке ляже зверху. Універсального способу не існує: те, що ідеально працює для сталевої балки з прокатною окалиною, може зіпсувати тонкостінну деталь чи прес-форму. Тому грамотний вибір методу завжди починається з питання, що саме треба прибрати і навіщо.
На практиці чимало київських підприємств обирає очищення за звичкою, а не за доцільністю: «у нас завжди шліфували» або «так робив попередній підрядник». Наслідки такого підходу — передчасне відшаровування фарби, пошкоджені поверхні, зайві витрати на утилізацію відходів і простої. У цьому огляді ми коротко пояснимо, як працює кожен метод, у чому його сильні та слабкі сторони, і дамо критерії, за якими зручно обрати свій варіант.
Які методи промислового очищення існують?
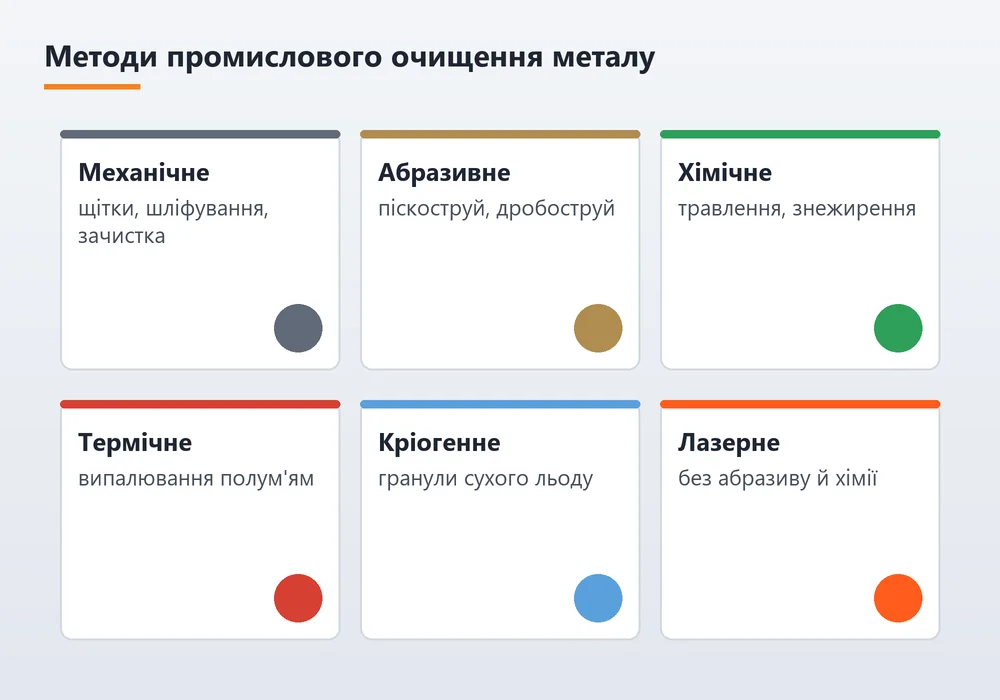
Усі способи очищення діляться за тим, яка сила руйнує забруднення: механічна дія інструмента, удар частинок абразиву, хімічна реакція, нагрівання, холод чи енергія світла. Кожен метод має свою нішу, і жоден не перекриває всіх завдань. Нижче — коротка характеристика кожного способу з його перевагами та обмеженнями.
Механічне очищення
Сюди належать металеві щітки, шліфувальні круги, пелюсткові диски, шарошки та ручний інструмент. Метод доступний і не вимагає складного обладнання, але продуктивність низька, а результат залежить від старанності працівника. За стандартом ISO 8501-1 механічна обробка дає ступені St 2 або St 3, тобто поверхню з металевим блиском, проте без повного видалення іржі з раковин. Щітка ще й полірує щільну окалину замість того, щоб її зняти, тому на прокаті такий спосіб малоефективний.
Абразивне струменеве очищення
Потік піску, дробу, корунду чи іншого абразиву під тиском вибиває з поверхні іржу, окалину й старі покриття та формує шорсткість, яку люблять лакофарбові матеріали. Цей метод досягає ступенів від Sa 1 до Sa 3 і залишається основним для великих металоконструкцій. Його слабкі сторони — пил, тонни відпрацьованого абразиву, потреба в ізольованій камері чи укритті, ризик пошкодити тонкий метал і точні поверхні. Детально ми порівнювали ці технології в матеріалі про лазерне очищення як сучасну альтернативу піскоструменю.
Хімічне очищення
Лужні розчини знежирюють поверхню, кислотні травлять іржу й окалину, а перетворювачі іржі зв’язують продукти корозії в нерозчинні сполуки. Хімія добре проникає в складні порожнини, куди не дістане ні щітка, ні струмінь. Водночас вона вимагає ретельного промивання, нейтралізації та сушіння, інакше залишки солей під фарбою стануть осередками нової корозії. Для високоміцних сталей кислотне травлення небезпечне ще й водневим окрихченням, а утилізація відпрацьованих розчинів коштує чималих грошей і потребує дозволів.
Термічне очищення
Органічні забруднення, мастила й старі фарби можна випалити в печі за температури близько 400–450 °С або зняти полум’ям газового пальника. Піроліз чудово очищує підвіси, решітки й оснастку фарбувальних ліній, але придатний лише для виробів, що витримують тривалий нагрів. Тонкий лист від такої обробки жолобиться, загартовані деталі втрачають твердість, а на поверхні лишається зола, яку все одно доводиться видаляти.
Кріогенне очищення сухим льодом
Гранули твердого вуглекислого газу з температурою мінус 78,5 °С вилітають із сопла, охолоджують забруднення, роблять його крихким і відривають від основи, а потім просто випаровуються. Вторинних відходів немає, вода не потрапляє на поверхню, тому метод популярний для прес-форм, харчового обладнання й електричних шаф. Проте сухий лід не знімає щільну іржу та окалину, процес дуже гучний, а в закритих приміщеннях потрібна вентиляція через накопичення вуглекислого газу.
Лазерне очищення
Лазерне очищення поверхонь засноване на вибірковому поглинанні енергії: іржа, фарба й оксиди руйнуються під імпульсами, а метал відбиває промінь і лишається цілим. Метод не використовує ні хімії, ні абразиву, точно дозується й підходить для деталей будь-якої форми. Глибину обробки регулюють потужністю, частотою імпульсів і швидкістю руху променя, тож одна установка справляється і з легким нальотом, і з багаторічною корозією.
За якими критеріями обирати метод?
Метод обирають, зіставивши шість чинників: що прибираємо, з якої деталі, у яких умовах, яке покриття буде далі, які обсяги та терміни і скільки коштує утилізація відходів. Зручно пройтися цим переліком перед кожним новим замовленням.
- Тип і товщина забруднення. Мастило й пил знімаються легко майже будь-яким способом, а щільна окалина чи багатошарова фарба потребують енергійного впливу.
- Геометрія та доступ. Глибокі порожнини, внутрішні кути й дрібний рельєф обмежують використання щіток і струменя, але доступні для хімії та лазера.
- Чутливість основи. Тонкий лист, точні поверхні, кольорові метали й загартовані деталі не терплять ні перегріву, ні ударів абразиву.
- Екологія й умови цеху. Пил, стоки та відпрацьований абразив вимагають систем збору й утилізації, а в діючому цеху це часто вирішальний аргумент.
- Наступне покриття. Фарба, порошкове покриття, зварювання чи склеювання ставлять різні вимоги до чистоти й шорсткості поверхні.
- Обсяг і терміни. На великих партіях важлива продуктивність, а на поодиноких виробах — гнучкість і швидке налаштування.
Як подальше покриття впливає на вибір очищення?
Покриття висуває вимоги до чистоти, шорсткості та відсутності забруднень у порах, і саме вони часто відсікають частину методів. Для відповідального фарбування металоконструкцій зазвичай потрібен ступінь Sa 2½ або близький до нього, повне знежирення та відсутність пилу й солей. Порошкова фарба особливо чутлива до залишків органіки: під час запікання мастило з пор виходить назовні й утворює кратери та непрокраси.
Важливий і час між очищенням та фарбуванням. Чистий метал на вологому повітрі починає окиснюватися вже за кілька годин, тому найкращий результат дає ситуація, коли очищення та фарбування металоконструкцій виконує один підрядник у єдиному технологічному ланцюжку. Деталь не потрібно перевозити, вона не встигає вкритися нальотом, а відповідальність за адгезію не розмивається між двома компаніями. Як правильно організувати цей етап, пояснюємо на сторінці лазерна підготовка металу до фарбування.
Коли лазер стає найкращим вибором?
Очищення поверхні лазером виграє там, де важливі точність, збереження основи й відсутність вторинних відходів. Його обирають не як заміну всім методам, а як інструмент для завдань, де інші способи або шкодять деталі, або створюють забагато бруду.
- Делікатні й тонкостінні вироби. Лазерне очищення поверхні металу не деформує лист і не змінює розмірів точних деталей.
- Вибіркові ділянки. Промінь знімає забруднення лише там, де потрібно, наприклад біля зварного вузла чи на посадковій поверхні, не зачіпаючи сусідніх зон.
- Складний рельєф. Ковка, литво й декоративні елементи очищуються без стирання дрібних деталей візерунка.
- Чисті виробництва. Відсутність води, хімії та абразиву дає змогу працювати поруч з обладнанням, яке не можна забруднювати.
- Оксидні плівки й нагар. Тонкі тверді шари, з якими погано справляються щітки, лазер знімає за один-два проходи.
Звісно, лазер для очищення поверхонь має межі. На великих площах із товстою окалиною він працює повільніше, а сама установка — дороге обладнання, яке вимагає навченого оператора та дотримання правил безпеки. Зате лазерне чищення від іржі не потребує підготовки робочої зони від пилу й вологи, а результат легко контролювати візуально. Для металоконструкцій складної форми ми пропонуємо очищення металоконструкцій лазером перед фарбуванням.
Як поєднувати методи на практиці?
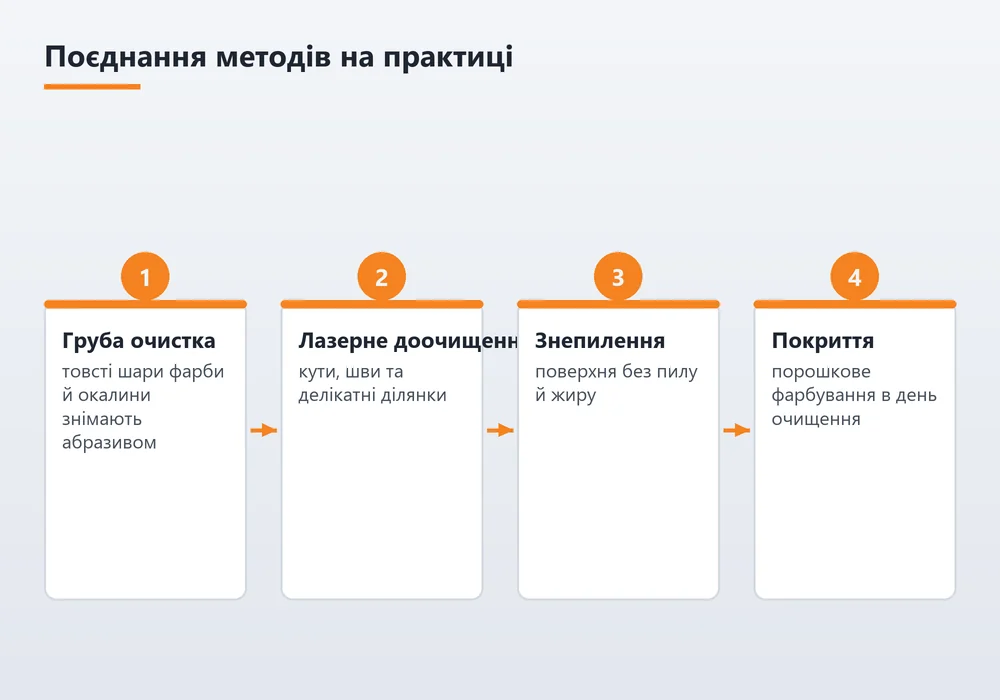
Найкращий результат часто дає комбінація двох способів, коли кожен виконує ту частину роботи, з якою справляється найефективніше. Наприклад, масивні нашарування старої фарби й бітуму спочатку знімають механічно, а очищення металу лазером використовують для фінішної обробки кромок, швів і раковин. Прес-форми з полімерними залишками можна очищувати сухим льодом, а лазер залишити для ділянок зі стійким нагаром. Сильно замаслені деталі логічно спершу знежирити, щоб промінь не витрачав енергію на шар мастила й не утворював зайвого диму.
Отже, вибір методу очищення — це інженерне рішення, яке залежить від деталі, забруднення та подальшого покриття, а не від звички. Правильна комбінація технологій скорочує терміни, зберігає метал і продовжує життя фарби. Якщо ви сумніваєтеся, який спосіб підійде для ваших виробів, фахівці «АртБуд Інвест» у Києві оглянуть деталі, порадять оптимальну схему очищення й фарбування та розрахують вартість індивідуально. Ознайомитися з можливостями цеху можна на сторінці послуги лазерного очищення металу.