

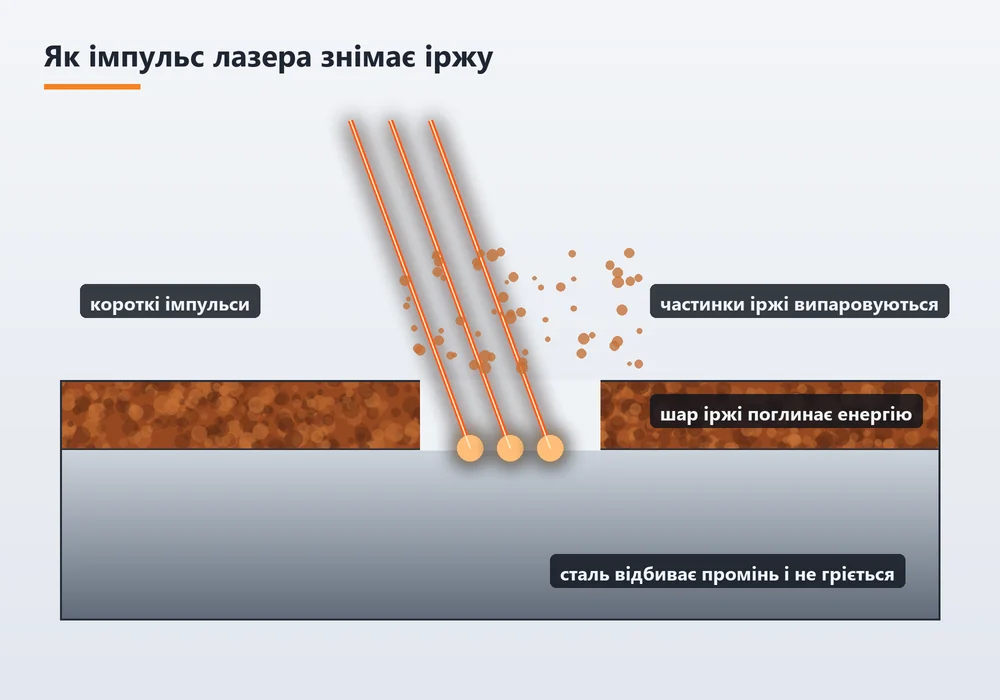
Під лазерним променем іржа поглинає енергію короткого імпульсу, за мить нагрівається вище температури випаровування й відлітає з поверхні у вигляді пари, плазми та найдрібніших частинок, а чиста сталь під нею відбиває значну частину випромінювання й майже не нагрівається. Саме на цій різниці в поглинанні побудоване лазерне очищення металу: промінь активно взаємодіє з оксидами, фарбою, мастилом і нагаром, але слабко — з металевою основою. Зовні це виглядає як яскрава смуга, що ковзає по виробу й лишає за собою рівний сірий метал.
Розуміти фізику процесу корисно не лише інженерам. Коли замовник знає, чому лазер, що видаляє іржу, не роз’їдає сталь, йому простіше сформулювати вимоги до чистоти, оцінити результат і зрозуміти, де в технології є межі. Нижче розберемо, що відбувається з оксидом за ті частки мікросекунди, поки триває імпульс, які параметри регулює оператор і чому одна установка здатна делікатно очистити тонкий лист, а згодом зняти товстий шар корозії з масивної балки.
Чому іржа поглинає промінь сильніше за чисту сталь?
Іржа поглинає більше енергії, бо це темна, пориста й неметалева речовина, тоді як металева поверхня добре відбиває інфрачервоне світло. Більшість промислових волоконних установок працює на довжині хвилі близько 1064 нм, і для такого випромінювання оксиди та гідроксиди заліза є майже ідеальною мішенню. Пори й тріщини в шарі корозії додатково «затягують» промінь усередину: світло багаторазово відбивається між частинками й зрештою поглинається. Чиста сталь у той самий момент повертає в простір більшу частину енергії, що на неї падає.
Що таке поріг абляції
Абляцією називають видалення речовини з поверхні під дією випромінювання, а порогом абляції — мінімальну густину енергії в імпульсі, за якої матеріал починає руйнуватися. Для пухкої іржі, фарби чи мастила цей поріг низький, для щільної сталі він у кілька разів вищий. Завдання оператора — тримати енергію імпульсу в «коридорі» між цими значеннями: вище порогу забруднення, але нижче порогу основи. Поки на поверхні лишається оксид, він забирає енергію на себе; щойно шар зникає, промінь падає на метал, якого вже не здатен пошкодити. Такий ефект самообмеження і робить процес передбачуваним та безпечним для деталі.
Що відбувається в шарі корозії за час імпульсу
Упродовж одного імпульсу в шарі іржі одночасно розгортається кілька фізичних явищ, і кожне робить свій внесок. Їхнє співвідношення залежить від товщини шару, його вологості та налаштувань установки. Саме тому лазер прибирає іржу не лише «спалюючи» її, а й буквально відколюючи пласти від поверхні.
- Миттєве випаровування. Верхній шар оксиду нагрівається на тисячі градусів і переходить у пару раніше, ніж тепло встигне поширитися вглиб.
- Утворення плазми. Над точкою удару виникає хмаринка іонізованого газу, яка світиться й супроводжується характерним тріском.
- Ударна хвиля. Пара розширюється так різко, що створює механічний тиск, і він відриває від основи сусідні фрагменти корозії.
- Термічний удар. Оксид і сталь по-різному розширюються під час нагрівання, тож на межі між ними виникають напруження, які відшаровують іржу.
- Розклад органіки. Мастила, бітумні плями й залишки фарби під дією імпульсу розпадаються на гази та сажу, яку забирає витяжка.
Чому основний метал не страждає?
Основа лишається неушкодженою завдяки поєднанню трьох чинників: надкоротких імпульсів, високої теплопровідності сталі та самообмеження процесу. За наносекунди тепло проникає в метал лише на кілька мікрометрів і одразу розсіюється в масі деталі. Тому виріб після обробки буває ледь теплим на дотик, не жолобиться й не змінює розмірів, а зона термічного впливу в межах одиниць мікрометрів практично не впливає на структуру сталі.
Водночас безпечність не є автоматичною. Якщо оператор завищить енергію, сповільнить рух променя чи зробить надто щільне перекриття, на поверхні з’являться оплавлення, кольори мінливості або дрібна «луска». Тому лазер для очищення металу завжди налаштовують під конкретний виріб і пробують режим на непомітній ділянці. Саме контрольованість цих налаштувань робить можливим лазерне очищення металу в Києві для тонкостінних виробів, точних деталей і поверхонь, де не можна втратити жодної частки матеріалу.
У побуті установку інколи називають «лазерний випалювач іржі», хоча слово неточне. Іржа не горить у звичному розумінні: вона випаровується, розпадається й відколюється під дією імпульсів, а отже, ніякого відкритого полум’я чи обвуглення металу немає.
Що регулює оператор під час роботи?
Оператор керує енергією, яку отримує кожна точка поверхні, і робить це за допомогою п’яти основних параметрів. Від їхнього поєднання залежить, чи буде лазер для видалення іржі працювати м’яко, наче делікатна чистка, чи агресивно знімати багаторічні нашарування.
- Середня потужність. Визначає загальну продуктивність: що вона вища, то швидше очищується площа, але то більший ризик перегріву тонкого металу.
- Частота імпульсів. За низької частоти кожен імпульс несе більше енергії й краще руйнує щільні шари, за високої обробка м’якша й рівніша.
- Тривалість імпульсу. Коротші імпульси дають вищу пікову потужність і менше тепла в основі, довші ефективніші проти товстої іржі.
- Швидкість і перекриття. Промінь розгортається сканером у смугу, а оператор задає, наскільки сусідні плями накладаються одна на одну.
- Відстань і кут. Головку тримають у зоні фокуса; відхилення на кілька сантиметрів розфокусовує пляму й помітно знижує ефективність.
Під час роботи фахівець орієнтується на звук, яскравість спалахів і колір поверхні. Поки під променем є оксид, процес супроводжується гучним тріском і снопом іскор; на чистому металі тріск стихає, а спалахи слабнуть. Щільну корозію зазвичай знімають у два етапи: перший прохід виконують енергійним режимом, другий — м’яким, щоб вирівняти поверхню й прибрати залишки. Такий підхід дає змогу лазерному очиснику іржі працювати з однаковою якістю і на рівних ділянках, і біля кромок, отворів чи зварних швів.
Як поводяться різні види іржі й забруднень?
Тонкий наліт знімається за один прохід, шарувата корозія — за кілька, а іржа у виразках потребує найбільше часу. Різниця пояснюється товщиною, щільністю й тим, як міцно продукти корозії зчеплені з основою. Тому перед роботою виріб оглядають і визначають, яка ділянка вимагатиме найбільше уваги.
Легкий наліт і шарувата корозія
Свіжий рудий наліт, що з’являється на металі за кілька днів на вологому повітрі, має товщину в одиниці мікрометрів, тож лазер чистить іржу такого типу майже миттєво. Шарувата корозія, яка роками накопичувалася на огорожах чи конструкціях просто неба, складається з пухких верхніх пластів і щільного нижнього шару. Верхні відлітають від перших імпульсів, а з нижнім доводиться працювати довше, оскільки він найміцніше зв’язаний зі сталлю.
Іржа у виразках і раковинах
Найскладніше завдання — точкова корозія, коли іржа заглибилася в метал раковинами. Промінь потрапляє на дно такої виразки під кутом, частина енергії витрачається на стінки, і очищення сповільнюється. Лазерна обробка металу від іржі в цьому разі виконується кількома проходами під різними кутами, а оператор стежить, щоб не перегріти тонкі краї раковин. Важливо пам’ятати, що лазер повертає поверхні чистоту, але не відновлює втрачений метал: якщо стінка вже стоншена, це варто оцінити до подальшого використання виробу.
Окалина, фарба й мастила
Прокатна окалина — щільний і твердий оксид, тому її поріг абляції вищий, ніж у звичайної іржі, і режим доводиться посилювати. Старі лакофарбові шари знімаються пошарово, а їхня товщина прямо визначає кількість проходів. Детальніше про те, як виконується видалення іржі лазером на виробах різної товщини та форми, розповідаємо на сторінці послуги.
Що отримує замовник після обробки?
Після обробки замовник отримує чисту металеву поверхню зі збереженою геометрією, без залишків хімії, абразиву чи пилу в порах. Лазерне видалення іржі не змінює розмірів деталі, не скруглює гострих кромок і не стирає дрібного рельєфу, тому підходить і для точних механізмів, і для декоративних елементів.
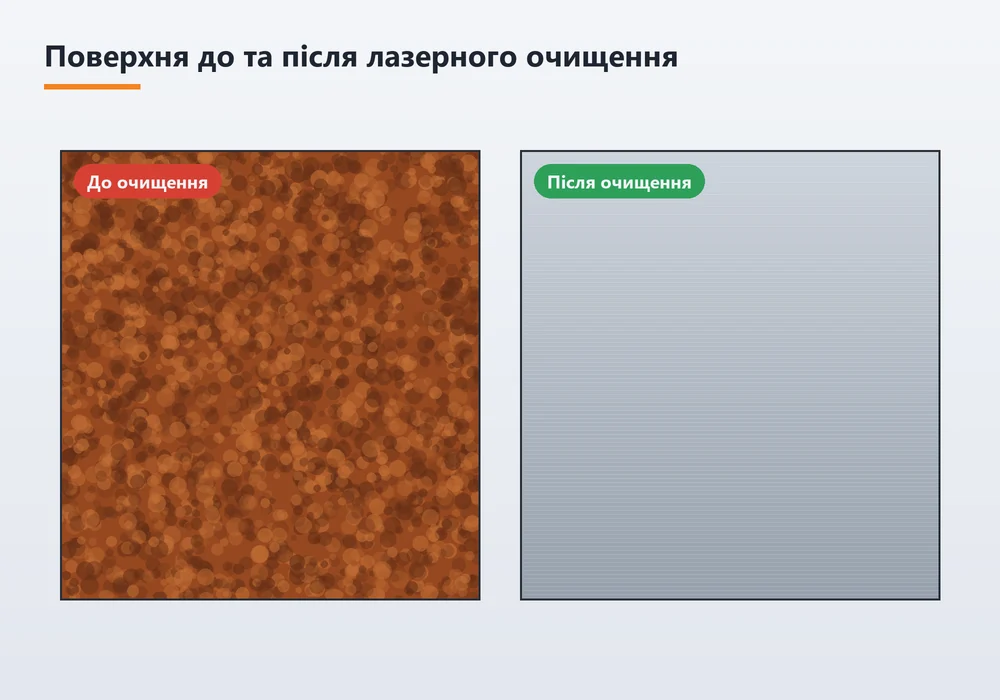
Варто враховувати одну особливість: очищена сталь не має жодного захисту й на вологому повітрі знову починає окиснюватися. Тому лазерна обробка іржі має логічне продовження — нанесення ґрунту чи порошкового покриття в найкоротший строк, бажано в той самий день. Якщо вас цікавить, чим лазер відрізняється від абразивних методів підготовки, радимо прочитати нашу статтю про лазерне очищення як сучасну альтернативу піскоструменю.
Отже, лазерне очищення спирається на просту фізику: іржа поглинає енергію й руйнується, а сталь відбиває промінь і залишається цілою, якщо режим підібрано правильно. Результат залежить від досвіду оператора, тому важливо довіряти роботу тим, хто розуміє, як поводяться різні забруднення під променем. Фахівці «АртБуд Інвест» у Києві оцінять стан ваших виробів, підберуть режим під товщину металу й характер корозії та підкажуть, яке покриття варто нанести після очищення. Вартість розраховується індивідуально, тож деталі краще уточнити в менеджера.