

Порошкове фарбування базується на перетворенні сухого порошку на суцільну захисну плівку під дією високої температури. Коли виріб з нанесеним шаром потрапляє в піч, починається процес полімеризації порошкової фарби. Саме на цьому етапі формується полімерна плівка, яка забезпечує антикорозійне покриття, ударостійкість покриття та електроізоляційні властивості.
Температура полімеризації зазвичай становить від 160 до 200 °C. Час полімеризації триває 10–15 хвилин. За цей період відбуваються фізичні та хімічні зміни: спочатку розплавлення частинок, потім їх злиття в суцільний шар і нарешті зшивання полімерів. Результатом стає міцне полімерне покриття металу, яке працює в діапазоні від мінус 60 до плюс 150 °C.
Хімія порошкового фарбування відрізняється від традиційного нанесення рідких фарб. Тут немає розчинників, а захисний шар утворюється за рахунок молекулярного зчеплення. Електростатичний заряд, отриманий частинками під час напилення, утримує їх на поверхні до моменту, поки не почнеться розплавлення. Після завершення процесу полімеризації покриття набуває термостійкості та високої механічної міцності.
Етапи перетворення порошку в печі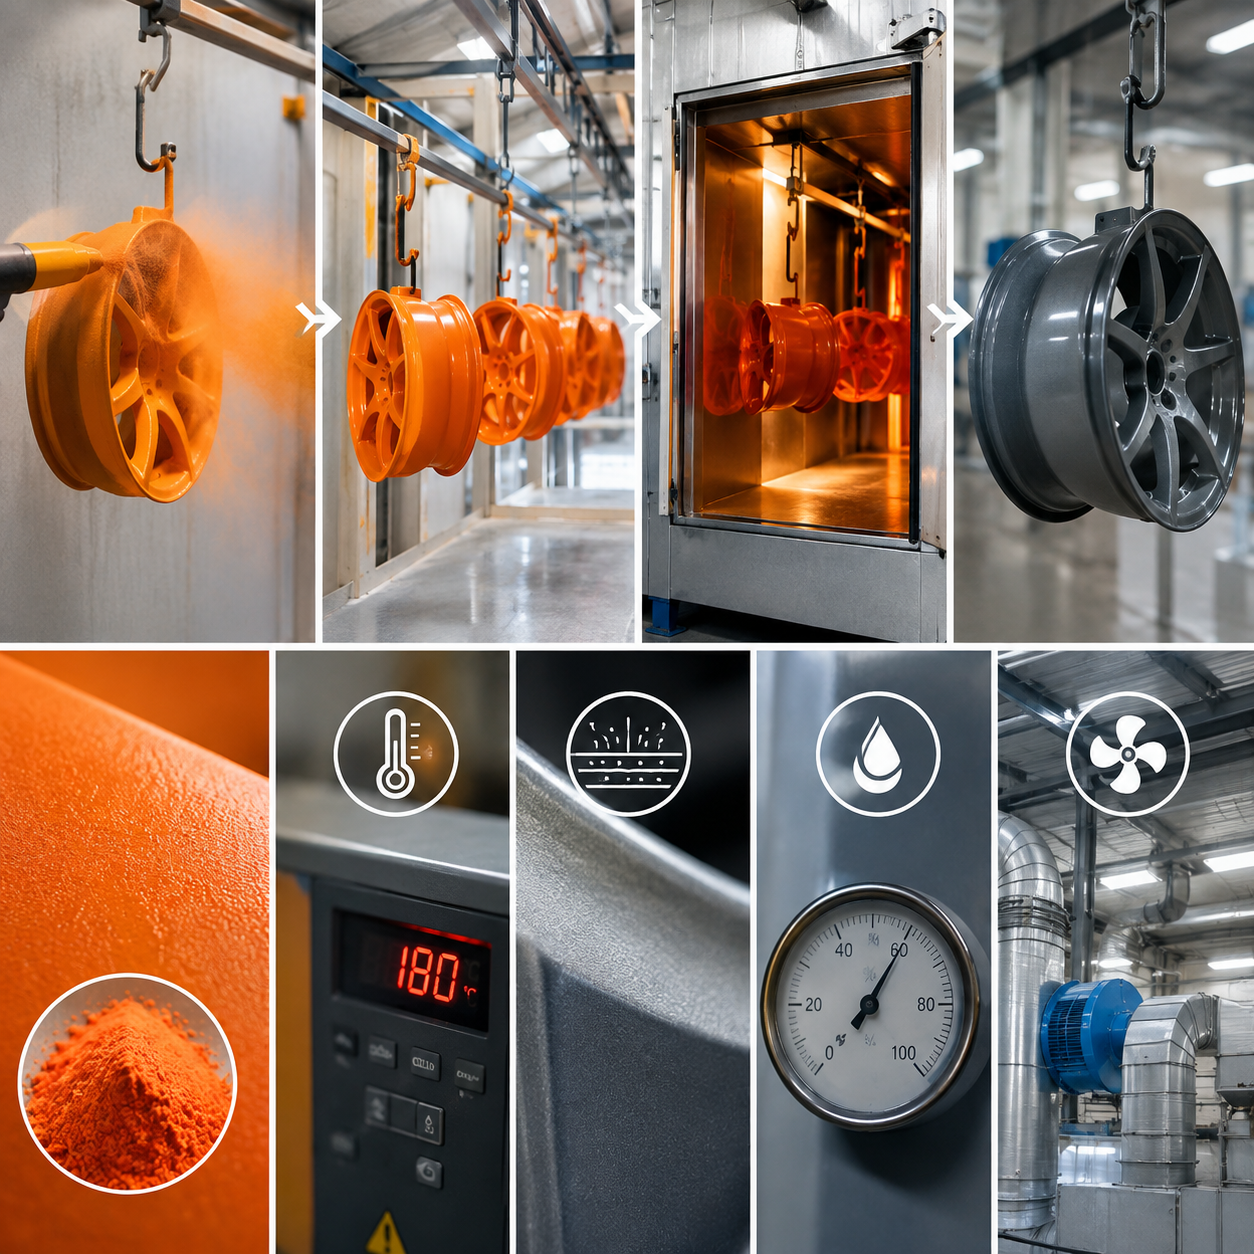
Процес полімеризації проходить у кілька чітких стадій. Спочатку, коли температура піднімається до 80–100 °C, частинки порошку розм’якшуються. Вони втрачають твердість і стають пластичними. На цій стадії ще немає хімічних змін, лише фізичне пом’якшення матеріалу.
Далі, при досягненні 140–160 °C, починається розплавлення частинок. Окремі зерна зливаються між собою, утворюючи в’язку масу, яка рівномірно розтікається по поверхні металу. Поверхня стає гладкою, але молекулярна структура ще не закріплена. Саме в цей момент важливо підтримувати рівномірний нагрів по всьому об’єму камери, особливо при роботі з великогабаритними виробами.
Основна хімічна реакція стартує при температурі 160 °C і вище. Активуються отверджувачі, які запускають зшивання полімерів. Молекулярні ланцюги з’єднуються поперечними зв’язками, формуючи тривимірну сітку. Це молекулярне зчеплення і є основою міцності майбутнього покриття. Якщо час полімеризації скоротити, реакція не встигне пройти повністю. Якщо перетримати — можливе пересушування верхнього шару.
Після виходу з печі виріб охолоджується. Під час охолодження полімерна плівка остаточно твердіє і набуває кінцевих характеристик. Готове покриття має товщину зазвичай 60–120 мікрон і вже не розчиняється звичайними розчинниками.
Чому важливий точний контроль температури і часу
Температура полімеризації та час полімеризації — два ключові параметри технології порошкового фарбування. Відхилення навіть на 10–15 градусів можуть вплинути на якість зшивання. У великих камерах розміром 8,5 × 2,5 × 3,0 м особливу увагу приділяють рівномірності нагріву. Система циркуляції повітря та кілька зон контролю допомагають уникнути перепадів температури на різних ділянках виробу.
Для металоконструкцій великої довжини або складної форми нерівномірний нагрів призводить до того, що в одній частині полімеризація проходить повністю, а в іншій — частково. Тому сучасна технологія фарбування металу передбачає постійний моніторинг режиму всередині печі.
Роль електростатичного напилення в загальному процесі
Перед потраплянням у піч на виріб наносять порошок методом електростатичного напилення. Частинки отримують електростатичний заряд і притягуються до заземленої металевої поверхні. Завдяки цьому порошок рівномірно покриває навіть складні форми, кути та внутрішні поверхні.
Електростатичний заряд утримує частинки під час транспортування виробу до печі. Без цього етапу неможливо досягти рівномірної товщини майбутньої полімерної плівки. Після початку нагріву заряд поступово нейтралізується, але до цього моменту він уже виконав свою функцію.
Якість електростатичного напилення безпосередньо впливає на результат хімії процесу. Якщо шар нанесено нерівномірно, після полімеризації з’являться ділянки з різною товщиною покриття. Тому підготовка поверхні та саме напилення вважаються невід’ємними частинами технології порошкового фарбування.
Характеристики готового полімерного покриття
Після завершення процесу полімеризації утворюється полімерна плівка з набором конкретних властивостей. Основні з них визначають сферу застосування покриття.
- Ударостійкість покриття — шар витримує механічні удари без сколів і тріщин у межах заявлених параметрів.
- Антикорозійне покриття — метал ізольований від вологи та агресивних речовин.
- Електроізоляційні властивості — покриття не проводить електричний струм.
- Термостійкість — робочий діапазон від −60 до +150 °C.
- Товщина шару — зазвичай 60–120 мікрон при одношаровому нанесенні.
Ці характеристики роблять порошкове фарбування зручним рішенням для виробів, які експлуатуються як у приміщенні, так і на відкритому повітрі. Полімерне покриття металу зберігає захисні функції значно довше, ніж традиційні рідкі емалі, особливо при якісній підготовці поверхні.
Види продукції, для яких застосовують порошкове фарбування
Технологія порошкового фарбування використовується для широкого спектра металевих виробів. Вибір залежить від умов експлуатації та вимог до захисту.
- Металоконструкції будівельного призначення — каркаси, опори, балки. Для них важливе антикорозійне покриття та ударостійкість.
- Паркани, огорожі, євроштакетник і ламелі — вироби постійно перебувають на відкритому повітрі, тому потребують високої атмосферостійкості.
- Опори освітлення, навіси, драбини — конструкції, які піддаються вітровим і механічним навантаженням.
- Радіатори, меблеві елементи, будівельні каркаси — вироби, де важлива рівномірність покриття та естетичний вигляд.
- Човни, катери та інші вироби зі складною формою — електростатичне напилення дозволяє фарбувати важкодоступні ділянки.
Для кожного типу продукції підбирають відповідний склад порошкової фарби для металоконструкцій. Поліефірні системи добре підходять для зовнішніх робіт завдяки стійкості до ультрафіолету. Модифіковані термопластичні склади дають підвищену еластичність і використовуються там, де можливі деформації металу.
Чому саме полімеризація визначає довговічність
Якість зшивання полімерів безпосередньо впливає на термін служби покриття. Якщо молекулярне зчеплення пройшло повністю, полімерна плівка стає щільною і однорідною. Вона не пропускає вологу, не тріскається при перепадах температур і зберігає адгезію до металу роками.
При порушенні режиму — недостатній температурі або скороченому часі — утворюються мікропори або зони з неповною полімеризацією. У таких місцях з часом може початися корозія. Тому контроль процесу полімеризації є обов’язковою частиною технології фарбування металу.
Підготовка поверхні як основа якісного покриття
Навіть ідеальний режим у печі не компенсує погану підготовку металу. Залишки іржі, старої фарби чи жирових забруднень стають слабкими місцями. Під час нагріву вони можуть виділяти гази або перешкоджати нормальному зчепленню порошку.
Сучасна технологія включає лазерне очищення поверхні. Лазерний промінь видаляє іржу, окалину та старі покриття без механічного пошкодження металу. Після такого очищення адгезія значно зростає, а термін служби антикорозійного покриття збільшується.
Додатково поверхню знежирюють і, за потреби, фосфатують. Ці операції створюють умови для рівномірного електростатичного напилення і подальшого якісного зшивання полімерів. Без ретельної підготовки навіть найкраща порошкова фарба для металу не дасть очікуваного результату.
Матеріали, які використовують у процесі
Основні типи фарб — поліефірні та модифіковані термопластичні. Поліефірні склади застосовують переважно для зовнішніх конструкцій. Вони стійкі до ультрафіолету і атмосферних впливів. Модифіковані термопластичні системи обирають тоді, коли потрібна підвищена еластичність і ударостійкість покриття.
Порошкова фарба для металу підбирається з урахуванням температури полімеризації, заявленої виробником. Якщо вказано діапазон 180–200 °C, саме в цьому режимі і проводять процес. Відхилення призводять до зниження якості молекулярного зчеплення.
- Поліефірні фарби — для парканів, опор освітлення, навісів.
- Модифіковані термопластичні — для виробів з підвищеними механічними навантаженнями.
- Спеціальні склади — для конструкцій, які потребують додаткових електроізоляційних властивостей.
Практичне значення розуміння хімії процесу
Розуміння того, що відбувається з порошковою фарбою в печі, допомагає правильно оцінювати якість виконаних робіт. Коли відомо, що полімеризація — це контрольована хімічна реакція зшивання полімерів, стає зрозуміло, чому важливі температура, час і підготовка поверхні.
Технологія порошкового фарбування дозволяє отримувати одношарове покриття з високими захисними характеристиками. Відсутність розчинників робить процес екологічнішим, а можливість повторного використання надлишку порошку зменшує витрати матеріалу.
Для замовників, які шукають порошкове фарбування Київ, замовити порошкове фарбування або послуги порошкового фарбування, важливим критерієм є наявність обладнання, яке забезпечує стабільний режим полімеризації. Камера великого формату, лазерне очищення та контроль температури дозволяють працювати з металоконструкціями різного розміру і складності.
Порошкове фарбування металоконструкцій, полімерне покриття металу замовити, порошкове фарбування на замовлення, фарбування металу Київ, порошкове покриття ціна — усі ці запити зводяться до одного: якість кінцевого покриття залежить від того, наскільки точно дотримано хімію процесу в печі. Компанія АртБуд Інвест виконує повний цикл робіт з дотриманням технологічних параметрів, що забезпечує передбачуваний і стабільний результат.
Порошкова фарба для металу купити та подальше її правильне застосування — лише частина процесу. Вирішальним залишається етап полімеризації, де сухий порошок перетворюється на міцну полімерну плівку з потрібними захисними властивостями.