

Ступінь корозії сталі оцінюють візуально за стандартом ISO 8501-1, який поділяє стан поверхні до очищення на чотири категорії — A, B, C і D: від щільної прокатної окалини майже без іржі до суцільної корозії з помітними раковинами. Від категорії залежить, скільки часу забере очищення, яку чистоту реально отримати і чи взагалі є сенс рятувати метал. Тому оцінку роблять ще до вибору методу та розрахунку вартості робіт.
На практиці цю класифікацію часто ігнорують, обмежуючись описом «трохи іржаве» чи «дуже іржаве». У результаті підрядник і замовник по-різному уявляють обсяг робіт, а покриття наносять на поверхню, яка не відповідає вимогам фарби. Розберемо, як читати ступені корозії та ступені очищення, як із ними працює лазер і в якій точці ремонт стає дорожчим за заміну.
Що означають ступені корозії A, B, C і D?
Ці чотири літери описують початковий стан непофарбованої сталі: скільки на ній окалини, скільки іржі та чи з’явилися раковини. Стандарт містить еталонні фотографії кожного ступеня, тож оцінку виконують порівнянням поверхні з ними за розсіяного денного світла.
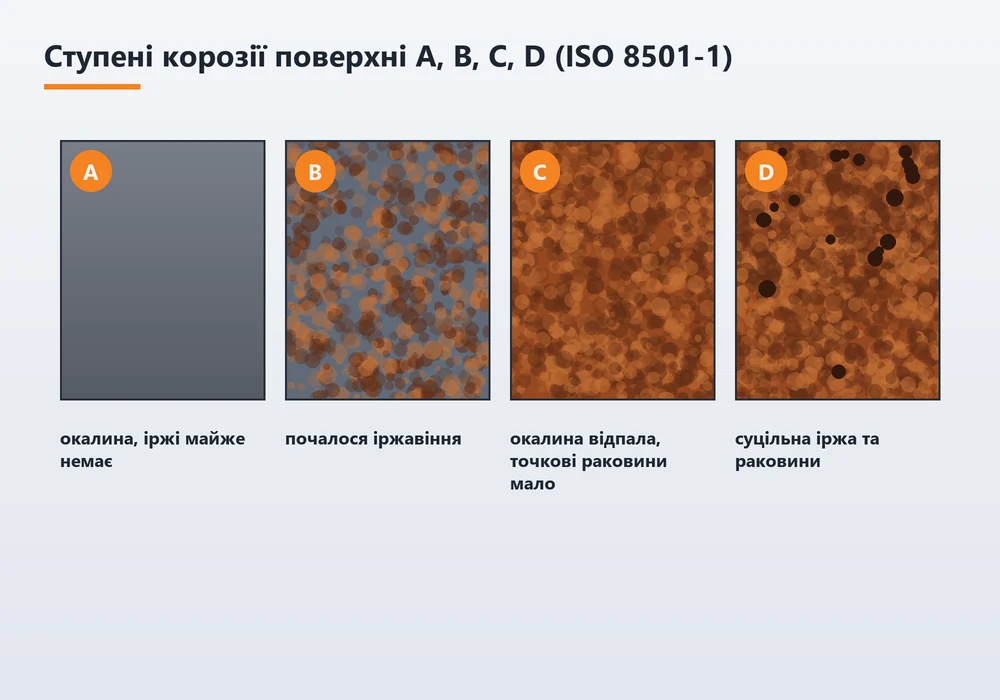
- Ступінь A. Поверхня майже повністю вкрита щільною прокатною окалиною, іржі мало або немає; такий вигляд має свіжий прокат зі складу.
- Ступінь B. Почалася корозія, окалина подекуди відшаровується лусками; це типовий стан металу, який кілька місяців пролежав просто неба.
- Ступінь C. Окалина вже зруйнована іржею або легко зіскоблюється, під нею видно невеликі неглибокі раковини.
- Ступінь D. Окалини не залишилося, поверхню вкриває суцільна іржа з добре помітними раковинами, тобто метал уже втрачає товщину.
Важливо, що ця шкала стосується лише металу без покриття. Для старих пофарбованих конструкцій ступінь руйнування фарби оцінюють за іншими стандартами, а класифікацію A–D застосовують уже до ділянок, з яких покриття зійшло. На великій конструкції різні зони майже завжди мають різний ступінь: верх балки може відповідати B, а вузли, де застоюється вода, — D.
Які ступені очищення бувають і що вимагає кожен?
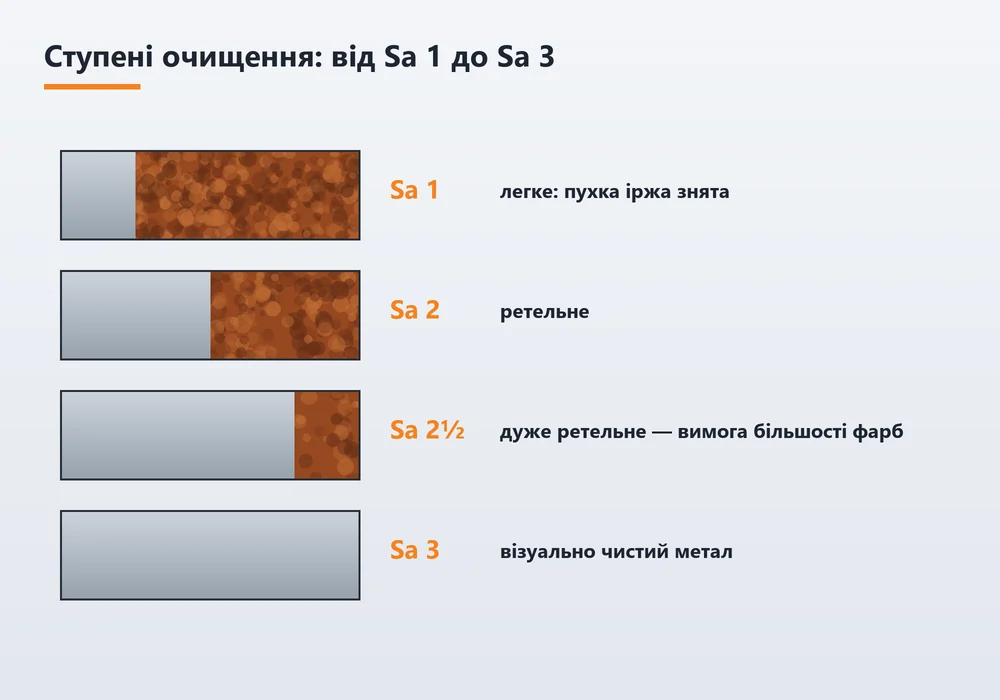
Ступінь очищення показує, наскільки чистою має стати поверхня перед нанесенням покриття. У тому самому стандарті він позначається літерами Sa для струминної обробки та St для ручної й механізованої, а цифра після літер означає рівень чистоти.
Ступені Sa
Sa 1 — легке очищення, яке знімає лише пухку іржу та окалину. Sa 2 — ретельне, коли більша частина забруднень видалена. Sa 2½ — дуже ретельне: залишаються лише ледь помітні плями й смуги, і саме його найчастіше вимагають технічні карти фарб для металоконструкцій. Sa 3 — очищення до візуально чистого металу рівномірного кольору, потрібне під металізацію та особливо відповідальні системи.
Ступені St
St 2 і St 3 отримують щітками, шліфмашинами та скребками. Такий спосіб прибирає пухкі шари, але не здатен вичистити дно раковин, тому для ступеня D він дає вкрай посередній результат. Його зазвичай допускають лише для ремонтного фарбування та поверхонь, які не працюють в агресивному середовищі.
Де в цій шкалі лазер
Лазерне очищення від іржі не має в ISO 8501-1 окремої літери, тому результат зазвичай оцінюють візуально за еталонами Sa, погоджуючи з замовником, якому ступеню він має відповідати. Варто врахувати, що промінь не створює такого шорсткого профілю, як абразив, тож вимоги виробника фарби до шорсткості слід перевірити заздалегідь. Загальні правила, від яких залежить довговічність будь-якого покриття, ми розібрали у статті підготовка металу до фарбування.
Як лазер справляється з різними ступенями корозії?
Лазер ефективно працює з усіма чотирма ступенями, але швидкість і кількість проходів суттєво відрізняються. Найлегше очищуються поверхні B і C, повільніше — щільна окалина A та глибока іржа в раковинах D.
На металі ступеня B лазерне зняття іржі відбувається за один-два проходи: пухкий шар добре поглинає випромінювання й швидко відривається. Ступінь C вимагає більшої енергії, бо в раковинах іржа лежить товщим шаром. Щільна прокатна окалина ступеня A міцно зчеплена з основою й відбиває частину енергії, тому для неї режим підбирають окремо, а зняття іржі лазером разом з окалиною забирає більше часу. Найскладніший випадок — ступінь D: тут лазер для зняття іржі показує свою головну перевагу, адже промінь досягає дна раковин, куди не дістає щітка, хоча продуктивність при цьому помітно знижується.
Перед початком робіт корисно скласти просту карту поверхні: позначити на кресленні чи фото, які зони відповідають якому ступеню, і приблизно оцінити їхню площу. Така карта допомагає спланувати час, адже сучасний лазерний очисник іржі проходить квадратний метр ступеня B у кілька разів швидше, ніж той самий метр ступеня D. Вона ж стає основою для приймання: після обробки зони фотографують і порівнюють з еталонними знімками стандарту. Для замовника це прозорий спосіб переконатися, що лазер для видалення іржі справді дав погоджений результат, а поверхня не просто посвітлішала.
Ще одна особливість стосується солей. Біля моря, доріг і хімічних виробництв у раковинах накопичуються хлориди, які прискорюють корозію під новим покриттям. Їхню кількість за потреби перевіряють окремими тестами, а сильно засолені поверхні додатково промивають. Детальніше про те, як ми виконуємо очищення металу від іржі лазером на виробах різного розміру, читайте на сторінці видалення іржі лазером.
Коли метал варто рятувати, а коли — замінювати?
Метал варто рятувати, поки залишкова товщина та несуча здатність відповідають проєкту, а заміняти — коли втрата перерізу перевищила допустиму межу або з’явилися наскрізні ураження. Остаточне рішення щодо несучих елементів ухвалює конструктор, але попередню оцінку можна зробити самостійно.
- Заміряйте залишкову товщину. Ультразвуковий товщиномір покаже реальний переріз полиць і стінок після очищення; порівняйте результат із проєктними значеннями.
- Шукайте наскрізні ураження. Отвори, тріщини та ділянки, які продавлюються викруткою, свідчать, що латати вже пізно.
- Перевірте шарувату іржу. Якщо корозія розщеплює метал на пластини, особливо в стиках і під накладками, елемент зазвичай не підлягає відновленню.
- Огляньте вузли. Зварні шви, болти й місця обпирання руйнуються першими, і саме від них залежить надійність усієї конструкції.
- Порівняйте витрати. Для дрібних виробів зі ступенем D нова деталь інколи дешевша, ніж тривале очищення й посилення.
Для конструкцій ступенів B і C питання зазвичай не стоїть: професійний лазер від іржі повертає метал до стану, придатного для нового захисту. Саме тут добре видно економічний сенс, бо послуги лазерного очищення металу коштують значно менше, ніж виготовлення та монтаж нової конструкції. Більше про можливості методу дізнайтеся на сторінці лазерне очищення металу в Києві.
Що робити з поверхнею одразу після очищення?
Очищену поверхню потрібно якнайшвидше захистити, бо чиста сталь на вологому повітрі вкривається новим нальотом іржі вже за кілька годин. Найкращий варіант — ґрунтування або фарбування в той самий день.
Перед нанесенням покриття поверхню знепилюють і оглядають ще раз: після очищення стають видними дефекти, які раніше приховувала іржа. Якщо конструкцію не планують фарбувати одразу, її тимчасово консервують. Подальше фарбування металоконструкцій виконують за системою, яку обирають з урахуванням умов експлуатації: для приміщень вистачить одного шару, для вулиці та агресивних середовищ потрібна багатошарова схема. Лазер для очищення від іржі зручний тим, що не залишає абразивного пилу в порожнинах, тому від очищення до фарбування минає менше часу.
Отже, лазерне очищення металу від іржі дає найкращий результат тоді, коли ще до початку робіт визначено ступінь корозії, цільовий ступінь чистоти та подальшу систему захисту. Якщо ви сумніваєтеся, чи варто відновлювати вашу конструкцію, фахівці «АртБуд Інвест» у Києві оглянуть метал, оцінять стан поверхні та запропонують раціональний спосіб очищення й захисту.