

Кратери, шагрень, пори й непрокраси на порошковому покритті майже завжди спричинені не самою фарбою, а порушеннями на одному з трьох етапів: підготовки поверхні, нанесення порошкової фарби чи полімеризації в печі. Кожен дефект має свій «почерк», тож за зовнішнім виглядом можна досить точно визначити, де саме сталася помилка. Знаючи причину, її легко усунути на наступній партії, а не боротися з наслідками перефарбуванням.
Для замовника це знання корисне з двох причин. По-перше, воно допомагає приймати роботу підрядника не «на око», а за конкретними ознаками. По-друге, багато дефектів закладаються ще до потрапляння виробу в цех: на етапі проєктування, зварювання чи зберігання. Нижче розберемо найпоширеніші вади, їхні причини та способи профілактики.
Чому на покритті з’являються кратери та пори?
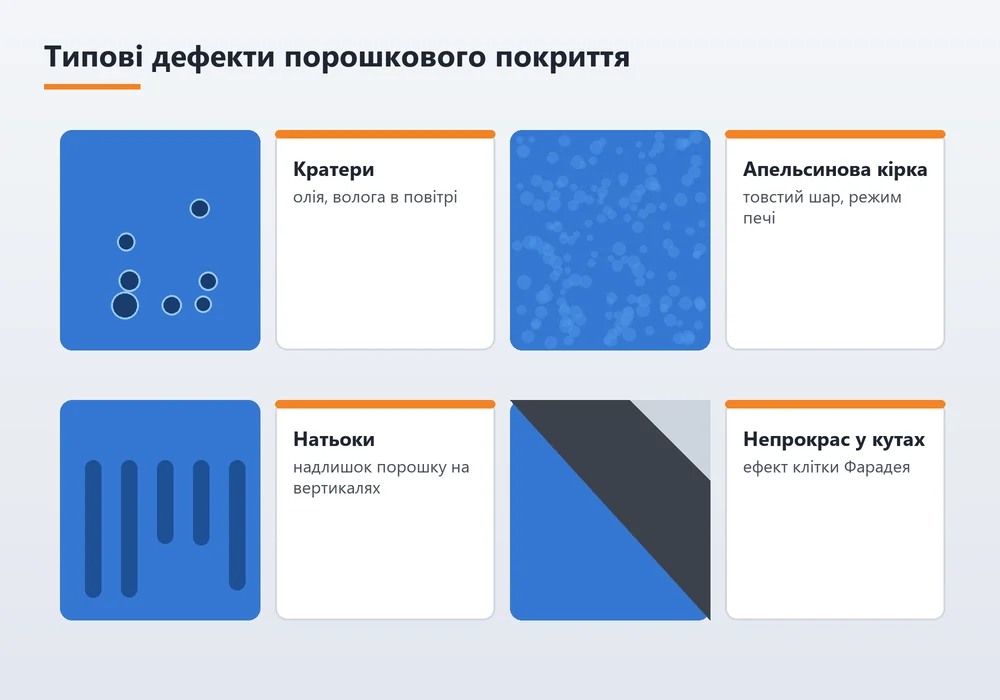
Кратери виникають через забруднення, яке відштовхує розплавлену фарбу, а пори — через гази, що проходять крізь шар під час нагрівання. Обидва дефекти схожі на вигляд, але мають різну природу, тому й усувають їх по-різному.
Кратери
Кратер — це заглиблення з чашоподібними краями, на дні якого іноді видно метал. Найчастіша причина — краплі мастила, сліди силікону чи води на поверхні, а також частинки іншого, несумісного порошку, які потрапили в камеру напилення під час зміни кольору. Окреме джерело проблем — стиснене повітря з олією та конденсатом, якщо в лінії немає належних фільтрів і осушувача. Навіть одна аерозольна «силіконка» в сусідньому цеху здатна зіпсувати цілу партію виробів.
Пори й мікропухирі
Пори мають вигляд дрібних наскрізних отворів, як від голки. Їх дають гази, що виходять із металу під час нагрівання: литво з раковинами, гарячеоцинкована сталь, зварні шви з порожнинами, а також вологий порошок, який зберігали в неопалюваному приміщенні. Посилює проблему надмірна товщина шару, адже газу важче пройти крізь товсту плівку, поки вона ще не затверділа. Ретельне очищення від мастил і продуктів корозії усуває значну частину цих причин, і про сучасний підхід до цього етапу ми розповідаємо на сторінці підготовка металу до фарбування лазером.
Звідки береться шагрень і натьоки?
Небажана шагрень, яку ще називають апельсиновою кіркою, з’являється, коли розплав не встигає розтектися перед затвердінням, а натьоки — коли шар надто товстий для вертикальної поверхні. Обидві вади пов’язані з товщиною та швидкістю нагрівання.
Важливо розрізняти шагрень як дефект і як задуману фактуру. Структурні порошки спеціально дають рівномірний дрібний рельєф, який маскує нерівності металу, і це не брак. Інша справа, коли на гладкому глянцевому кольорі проступає хвиляста поверхня: це ознака надто тонкого або, навпаки, занадто товстого шару, повільного прогріву масивного виробу, грубої фракції порошку чи ефекту зворотної іонізації. Останній виникає, коли на вже нанесеному шарі накопичується надлишковий заряд і нові частинки відштовхуються, утворюючи кратероподібні «зірочки».
Натьоки для порошкової фарби менш характерні, ніж для рідкої, але трапляються. Зазвичай вони з’являються на вертикальних площинах, якщо товщина перевищує 120–150 мкм, при повторному нанесенні шару чи використанні порошку з довгим часом розтікання. Рекомендована товщина для більшості фасадних і промислових фарб становить 60–80 мкм, і саме в цьому діапазоні поверхня найрівніша.
Чому фарба не потрапляє в кути й заглиблення?
Фарба погано заходить у внутрішні кути через ефект клітки Фарадея: електричне поле концентрується на виступах і кромках, а всередину заглиблення майже не проникає. Заряджені частинки летять туди, де поле сильніше, тому кути залишаються непрокрашеними, а краї отримують надлишок фарби.
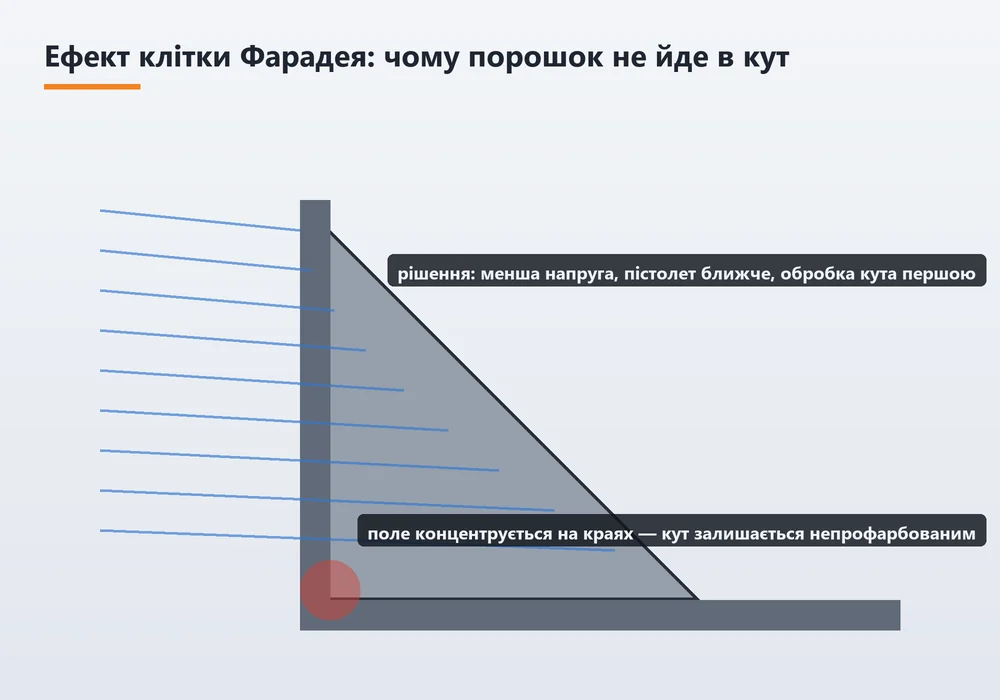
Фарбування в електростатичному полі з коронним зарядом використовує напругу на пістолеті зазвичай у межах 60–100 кВ. Для плоских деталей це ідеально, але внутрішні кути коробів, П-подібних профілів і решіток вимагають іншого підходу. Досвідчений маляр знає кілька прийомів, які допомагають розв’язати проблему.
- Знижена напруга. Зменшення напруги та струму розряду послаблює концентрацію поля на кромках і дозволяє частинкам проникати глибше.
- Спершу кути, потім площини. Складні зони прокрашують першими, поки на сусідніх поверхнях ще немає шару, який відштовхує нові частинки.
- Трибостатичні пістолети. У них порошок заряджається тертям, без зовнішнього поля, тому ефект клітки Фарадея виражений значно слабше.
- Надійне заземлення. Опір між виробом і землею має бути мінімальним, а гачки підвісів — регулярно очищеними від старої фарби, інакше заряд розподіляється нерівномірно.
- Правильна відстань і кут. Пістолет підводять ближче й спрямовують струмінь уздовж кута, щоб повітряний потік сам заносив порошок усередину.
Деякі проблеми закладаються ще на кресленні. Глухі замкнені порожнини, вузькі щілини між деталями та дуже гострі кути краще передбачити заздалегідь, бо жодна технологія порошкового фарбування металу не покриє рівним шаром місце, куди фізично не потрапляє струмінь.
Звідки різнотон і погана адгезія?
Різнотон виникає через різні партії порошку, різну товщину шару або різну температуру полімеризації, а погана адгезія — через недостатню підготовку поверхні чи недополімеризацію. Обидві вади часто видно не одразу, а лише після монтажу або перших місяців експлуатації.
Навіть однакова за кодом RAL порошкова фарба з різних партій може трохи відрізнятися відтінком, тому великі замовлення, де деталі стоятимуть поруч, бажано фарбувати з однієї партії або заздалегідь резервувати потрібний обсяг. Кольори з низькою укривістю, насамперед жовті, червоні й оранжеві, особливо чутливі до товщини: на тонких ділянках крізь них проступає метал, і відтінок здається іншим. Перепалювання в печі робить світлі кольори жовтуватими, а недопал залишає покриття м’яким і крихким одночасно. Що саме відбувається з матеріалом під час нагрівання, детально пояснено у статті хімія полімеризації порошкової фарби в печі. Тут лише підкреслимо: значення має температура самого металу, а не повітря в камері, тому масивні балки й тонкий лист в одному завантаженні прогріваються по-різному.
Погану адгезію найчастіше видає відшарування плівкою по кромках чи після удару. Причини — залишки мастил, окалина, наліт іржі або фарбування поверх пилу. Полімерно-порошкове фарбування металу дуже вибачливе до складної геометрії, але зовсім не прощає забрудненої основи.
Як запобігти дефектам ще до печі?
Запобігти дефектам можна, якщо контролювати кожен етап, а не лише готовий виріб. Порошково-полімерне фарбування дає стабільний результат лише тоді, коли підготовка, нанесення та полімеризація виконуються за погодженими параметрами.
- Приймання виробу. Перевіряють стан металу, наявність окалини, бризок, гострих кромок і замкнених порожнин, які можуть дати гази.
- Підготовка поверхні. Знімають іржу, окалину й мастила, знепилюють і фарбують протягом кількох годин, поки метал не встиг знову окиснитися.
- Контроль обладнання. Перевіряють сухість стисненого повітря, заземлення, чистоту гачків і відсутність сторонніх порошків у камері.
- Нанесення шару. Нанесення порошкової фарби на метал виконують із контролем товщини на пробній ділянці, приділяючи окрему увагу кутам і внутрішнім площинам.
- Полімеризація. Режим обирають за технічною картою порошку з урахуванням маси виробу та часу його прогрівання до потрібної температури.
- Вихідний контроль. Оцінюють зовнішній вигляд, товщину товщиноміром, а за потреби — адгезію методом решітчастого надрізу.
Якщо ви плануєте замовити порошкове фарбування для партії виробів, обговоріть із підрядником вимоги до товщини, глянцю та допустимих дефектів ще до запуску. Так ви отримаєте прогнозований результат, а фарбування порошковою фарбою перетвориться з лотереї на керований процес. Загальні можливості й умови описані на сторінці порошкове фарбування металу в Києві, а вартість розраховується індивідуально.
Отже, метод порошкового фарбування дає міцне й красиве покриття лише тоді, коли кожна ланка ланцюга виконана правильно, а більшість дефектів можна передбачити задовго до печі. Якщо вам потрібне якісне порошкове покриття без кратерів і непрокрасів, звертайтеся до фахівців «АртБуд Інвест» у Києві: ми оцінимо ваш виріб і підкажемо, як отримати рівний шар навіть на складній геометрії.