

Імпульсний лазер підходить для делікатних і точних завдань — тонкого металу, кольорових сплавів, деталей, де не можна допустити нагріву чи зміни поверхні, а безперервний — для швидкого зняття товстої іржі й окалини з масивної сталі, де помірне нагрівання не критичне. Обидва типи належать до волоконних лазерів і працюють на близькій довжині хвилі, але по-різному доставляють енергію до поверхні. Імпульсний «б’є» короткими потужними спалахами, а безперервний світить рівно й нагріває матеріал постійно. Від цієї різниці залежить усе: якість очищення, ризик деформації, швидкість і вартість обладнання.
Розібратися в режимах важливо не лише тим, хто купує установку, а й київським замовникам, які планують лазерне очищення металу на своїх виробах. Знаючи, яким обладнанням працюватиме підрядник, легше передбачити результат на конкретних виробах і поставити правильні вимоги. У статті пояснимо, як улаштований лазер для чищення металу, чим відрізняються режими, що означають цифри потужності та як підібрати технологію під своє завдання.
Як улаштований волоконний лазер для очищення?
Сучасний лазерний очисник металу складається з джерела випромінювання, гнучкого оптичного кабелю, ручної або роботизованої головки зі сканером і системи охолодження. Джерелом слугує активне оптичне волокно, легування якого дає інфрачервоне випромінювання з довжиною хвилі близько 1064–1080 нм. Таке світло добре поглинається оксидами, фарбою та забрудненнями, а метал значною мірою його відбиває, що й робить очищення вибірковим.
Волоконна схема витіснила старіші типи лазерів завдяки компактності, високому коефіцієнту корисної дії та відсутності дзеркал, які треба було б юстувати. Промінь передається кабелем довжиною кілька метрів або й десятків метрів, тож оператор вільно переміщується довкола виробу. У головці сканер швидко розгортає точку в лінію чи пляму заданої ширини, а оператор веде цю смугу по поверхні. Охолодження потрібне, бо навіть за високого ККД значна частина енергії перетворюється на тепло всередині джерела.
Чим імпульсний режим відрізняється від безперервного?
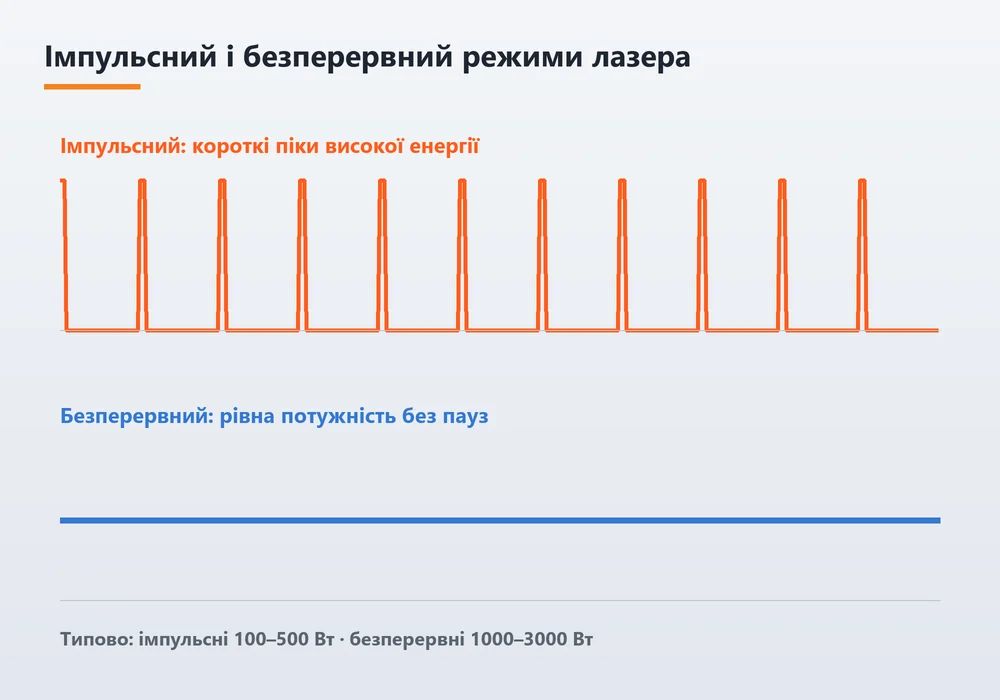
Суть різниці в тому, що імпульсний лазер видає енергію короткими порціями тривалістю від кількох до сотень наносекунд, а безперервний випромінює постійно без пауз. Через це в імпульсу величезна пікова потужність за помірної середньої, а в безперервного пікова й середня потужність практично збігаються. Саме цей параметр, а не довжина хвилі чи конструкція головки, визначає характер взаємодії променя з поверхнею.
Імпульсний режим
У кожному імпульсі енергія концентрується в мізерному проміжку часу, тому пікова потужність може в тисячі разів перевищувати середню. Забруднення руйнується майже миттєво, а метал між імпульсами встигає охолонути. Такий очисний лазер для металу знімає іржу, фарбу й оксидні плівки, зберігаючи текстуру поверхні, гравіювання, маркування та дрібний рельєф. Оператор може гнучко змінювати частоту й тривалість імпульсів, щоб підлаштувати обробку під конкретне забруднення. Недолік один, але суттєвий: обладнання такого типу коштує помітно дорожче в перерахунку на ват потужності.
Безперервний режим
Безперервний лазер нагріває поверхню постійно, і забруднення руйнується переважно термічно — розтріскується, вигоряє та відлітає. Головна перевага — висока швидкість на масивних виробах із товстою корозією та відносно доступна ціна обладнання. Водночас частина тепла неминуче потрапляє в основу, тож тонкий метал може деформуватися, а поверхня — злегка оплавитися й змінити колір. Через це безперервну машину для лазерного очищення найчастіше застосовують на товстостінних конструкціях і там, де після очищення буде зварювання чи грубе покриття.
Що означає потужність і чому ватти — не головне?
Потужність визначає продуктивність, але для порівняння установок різних типів самих ватів недостатньо, бо імпульсний і безперервний лазери однакової потужності поводяться зовсім по-різному. В імпульсного важливіші енергія одного імпульсу й пікова потужність, а в безперервного — щільність потужності в плямі та швидкість руху. Тому під час вибору обладнання чи підрядника варто питати не лише про кіловати, а й про режим роботи та налаштування.
У галузі імпульсні очисники зазвичай мають середню потужність від 100 до 500 Вт, рідше до 1000 Вт і більше, а безперервні — від 1000 до 3000 Вт. Може здатися, що безперервний очисний лазер вдесятеро «сильніший», однак імпульсний лазер на 200 Вт нерідко знімає тонку фарбу чисто й без сліду нагріву там, де безперервний на 1500 Вт залишить потемніння. Продуктивність на практиці залежить і від типу забруднення: тонка оксидна плівка знімається швидко будь-яким типом, а щільна окалина вимагає або високої енергії імпульсу, або великої середньої потужності.
- Середня потужність. Показує, скільки енергії лазер віддає за секунду, і прямо впливає на швидкість обробки площі.
- Енергія імпульсу. Визначає, чи здатен один спалах подолати поріг руйнування щільного забруднення.
- Пікова потужність. Чим вона вища, тим більше енергії йде на руйнування шару й тим менше тепла лишається в металі.
- Ширина сканування. Широка смуга пришвидшує роботу на рівних площинах, вузька краще проникає в кути й шви.
- Якість фокусування. Від неї залежить, наскільки рівномірно енергія розподіляється по плямі та чи не буде непрочищених смуг.
Чому тонкий метал боїться безперервного променя?
Тонкий лист має малу теплоємність, тому тепло, яке безперервний промінь постійно вносить у поверхню, не встигає розсіятися й накопичується. Уже за товщини близько 1–2 мм це загрожує жолобленням, а на виробах із нержавіючої сталі — кольорами мінливості, які потім доводиться прибирати окремо. Масивна балка чи товстий лист, навпаки, швидко відводять тепло вглиб і переносять такий нагрів без наслідків.
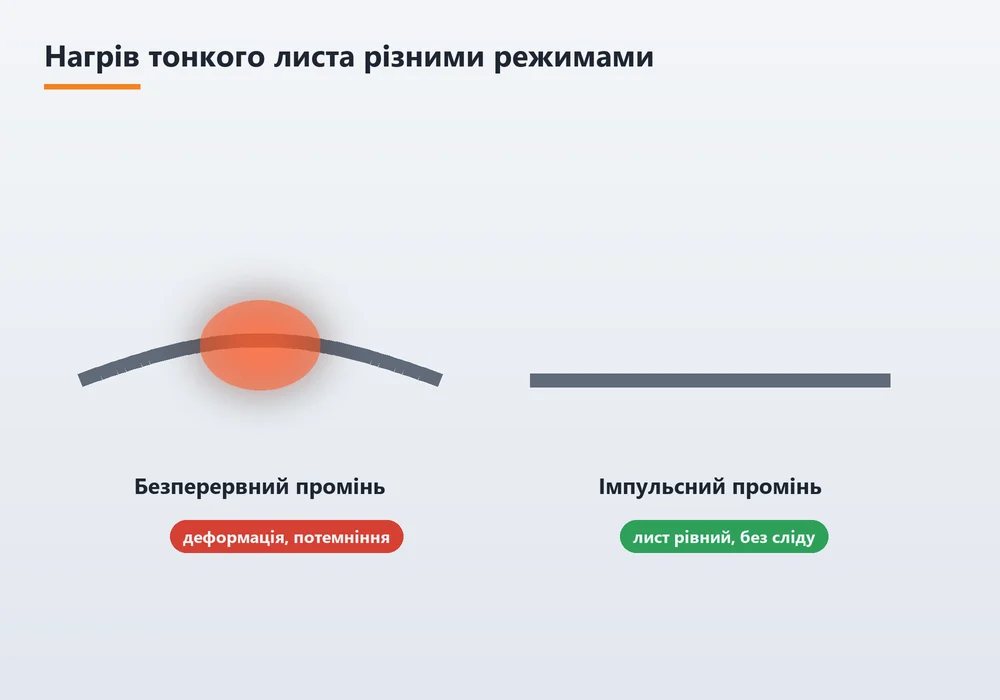
Найчутливіші до перегріву кольорові метали та покриття. Алюміній швидко проводить тепло, але легко оплавлюється на кромках, а на оцинкованій сталі безперервний режим разом з іржею може випалити й захисний шар цинку. Імпульсний лазер у цих випадках дає змогу зняти лише забруднення, зберігши і геометрію, і функціональний шар. Тому для деталей машин, тонкостінних корпусів і декоративних виробів обирають саме імпульсну установку, навіть якщо вона працює повільніше. Окрема тема — очищення під зварювання, де вимоги до поверхні свої; про це ми детально писали в статті лазерне очищення перед зварюванням.
Як підібрати режим під конкретне завдання?
Режим підбирають, виходячи з товщини металу, типу забруднення, вимог до поверхні та обсягу робіт. Важливо також враховувати, що буде з поверхнею далі: фарбування, зварювання, склеювання чи просто консервація. Нижче — типові ситуації, з якими звертаються підприємства й приватні замовники.
- Тонкий лист і точні деталі. Лише імпульсний режим із помірною енергією, щоб уникнути деформацій і зміни розмірів.
- Іржа на масивних конструкціях. Підходить і безперервна лазерна машина для видалення іржі, якщо після очищення буде нанесено ґрунт або порошкову фарбу.
- Стара фарба на виробах складної форми. Імпульсний лазер знімає покриття пошарово й не пошкоджує кромки та рельєф.
- Кольорові метали й оцинковка. Імпульсний режим зберігає основу й захисні шари, а безперервний ризикує їх пошкодити.
- Підготовка під фарбування металу. Обирають режим, який дає чисту поверхню без оплавлення, бо оплавлена плівка гірше тримає покриття.
Для великих об’єктів часто поєднують обидва підходи: інтенсивний режим для основних площ і делікатний для кромок, вузлів і тонких елементів. Такий лазер для видалення іржі працює ефективно, а поверхня залишається рівною. Як ми застосовуємо цю логіку на будівельних і промислових об’єктах, розповідаємо на сторінці лазерне очищення металоконструкцій.
Отже, лазерний очисник не буває універсально найкращим: імпульсний виграє в точності та бережливості, безперервний — у швидкості на масивній сталі. Правильний вибір визначають виріб і вимоги до результату, а не цифри потужності в паспорті. Лазерне чищення від іржі, фарби чи окалини фахівці «АртБуд Інвест» виконують із підбором режиму під конкретну деталь, а вартість розраховується індивідуально. Дізнатися більше про можливості та замовити послуги лазерного очищення металу в Києві можна на сторінці послуги.