

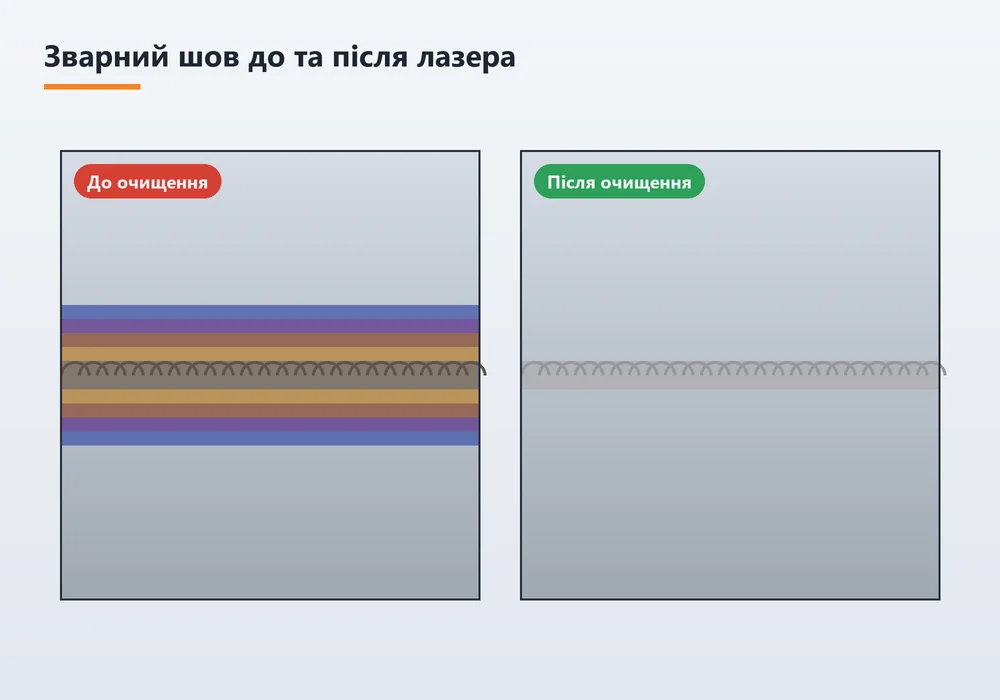
Лазер очищує зварний шов після зварювання, вибірково знімаючи оксидну плівку, окалину, нагар і дрібний шлак: ці шари поглинають імпульс і руйнуються, а метал шва та основи залишається неушкодженим. На нержавійці зникають кольори мінливості, тобто райдужна побіжалість, на вуглецевій сталі — темна окалина й кіптява, а поверхня стає однорідною й готовою до пасивації, консервації чи фарбування. Усе це відбувається без кислотних паст і без шліфувального круга, який знімає зайвий метал і залишає подряпини.
Питання очищення шва після зварювання часто недооцінюють, вважаючи його суто косметичним. Насправді саме тут вирішується, чи почне шов іржавіти через пів року, чи відшарується фарба вздовж зварного з’єднання і чи пройде виріб контроль якості. Розглянемо, що саме залишається на металі після зварювання, як із цим працює лазер і як правильно підготувати шов до подальшого покриття.
Що залишається на металі після зварювання?
Після зварювання на поверхні залишаються оксидні плівки різної товщини, окалина, кіптява, бризки, шлак і силікатні включення. Їхній набір залежить від марки сталі, способу зварювання та якості газового захисту, але жоден із цих шарів не можна залишати під фарбою чи в агресивному середовищі.
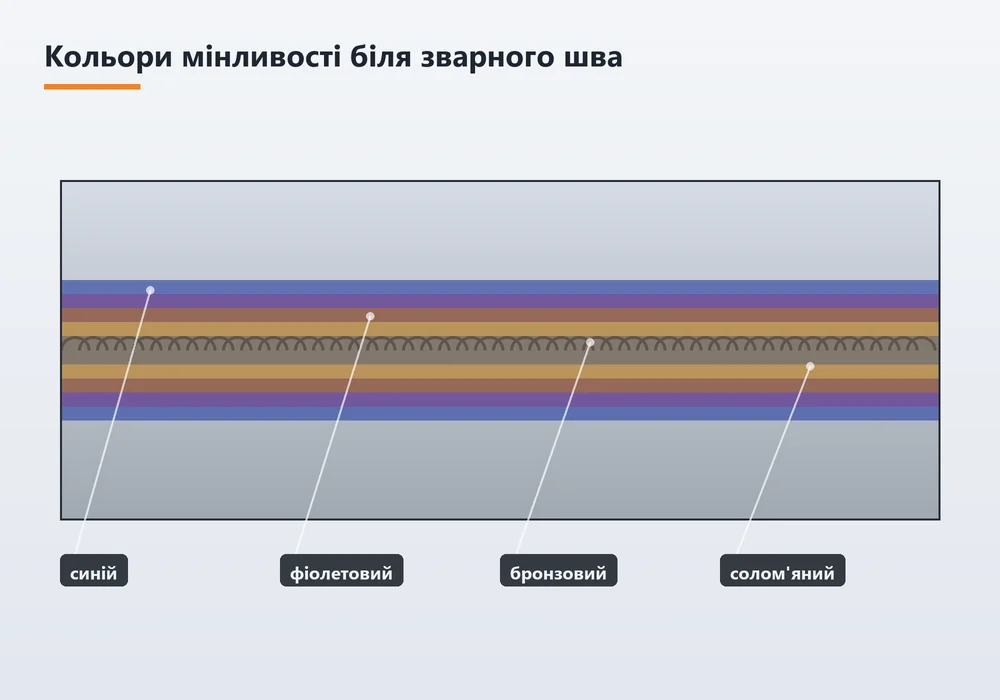
Кольори мінливості на нержавійці
Райдужні відтінки біля шва — це оксидна плівка, яка утворилася під час нагрівання на повітрі. Світло-солом’яний колір свідчить про дуже тонкий шар, коричневий, фіолетовий і синій — про дедалі товщий, а темно-сірий наліт означає сильний перегрів і поганий газовий захист. Під такою плівкою метал збіднений на хром, тому саме в зоні побіжалості нержавійка найчастіше покривається рудими плямами й точковою корозією.
Окалина та кіптява на вуглецевій сталі
На звичайній сталі навколо шва утворюється тверда темна окалина й шар кіптяви від згоряння мастил і захисного покриття прокату. Окалина має інший коефіцієнт теплового розширення, ніж сталь, і з часом відколюється разом із фарбою, нанесеною поверх неї. Кіптява й нагар працюють як роздільний шар, через який порошкове чи рідке покриття не отримує контакту з металом.
Бризки, шлак і силікатні острівці
Під час напівавтоматичного зварювання на поверхні шва з’являються склоподібні острівці силікатів, а після ручного дугового — кірка шлаку. Бризки металу розлітаються на кілька сантиметрів від шва. Склоподібні включення фарба не змочує, тому на них з’являються кратери та непрокраси. Про підготовку кромок до зварювання ми писали окремо у статті лазерне очищення перед зварюванням, а тут зосередимося на роботі з уже готовим швом.
Як лазер видаляє побіжалість, окалину й шлак?
Лазер видаляє ці шари короткими імпульсами високої інтенсивності: забруднення миттєво нагрівається, розширюється й відривається від основи, а метал під ним через вищу відбивну здатність отримує лише незначну частку енергії. Оператор веде промінь уздовж шва, і за один-два проходи зона термічного впливу стає матово-сріблястою.
Глибину обробки регулюють потужністю, частотою імпульсів і швидкістю руху променя. Для тонкої побіжалості на нержавійці достатньо м’якого режиму, тоді як щільна окалина на товстостінній конструкції вимагає кількох проходів. Та сама установка, що виконує лазерну обробку металу від іржі, однаково добре справляється з окалиною, а тому сучасне лазерне очищення металу на зварювальній дільниці поступово витісняє механічні й хімічні способи.
- Без травильних паст. Пасти для нержавійки містять плавикову та азотну кислоти, потребують нейтралізації й утилізації стоків, а лазер працює сухо й не створює небезпечних відходів.
- Без зняття металу. Шліфувальний круг стирає частину шва й залишає риски, в яких згодом затримуються забруднення, тоді як промінь знімає лише оксидний шар.
- Без перенесення заліза. На нержавійку не потрапляють частинки чорної сталі з дисків чи щіток, які стають осередками іржі.
- Обробка складних вузлів. Кутові шви, внутрішні ребра й місця примикання косинок промінь досягає там, куди не пролазить шліфмашина.
- Наочний контроль. Після очищення на рівній матовій поверхні добре видно пори, підрізи й мікротріщини, які під окалиною залишалися прихованими.
Варто чесно сказати і про обмеження. Великі приварені бризки та напливи лазер не прибирає, бо це вже не плівка, а метал; їх спочатку зрізають чи зашліфовують. Для великих зварних конструкцій лазерна обробка зручна ще й тим, що виконується без перекантовування на мийні дільниці, докладніше про це на сторінці лазерне очищення металоконструкцій.
Чи відновлює нержавійка захисні властивості після лазера?
Так, після видалення побіжалості на чистій нержавійці на повітрі знову утворюється пасивна плівка оксиду хрому, і корозійна стійкість зони шва помітно зростає. Водночас ступінь відновлення залежить від того, наскільки глибоким був перегрів і чи не залишилося під плівкою збідненого на хром шару.
Для побутових і декоративних виробів зазвичай достатньо самого очищення. Обладнання харчових, фармацевтичних і хімічних виробництв часто має окремі вимоги замовника, і тоді після лазера виконують перевірку на вільне залізо або додаткову хімічну пасивацію. Вирішувати, чи потрібен такий крок, слід заздалегідь, ще на етапі погодження технології, а не після появи перших плям на змонтованій лінії.
Як підготувати зварний шов до фарбування?
Шов готують до фарбування в певній послідовності: спершу усувають геометричні дефекти, потім видаляють окалину й шлак, і лише після цього наносять покриття. Порушення цього порядку призводить до того, що фарба тріскається на гострих кромках і відшаровується в зоні термічного впливу.
- Огляд шва. Перевіряють наявність пор, підрізів, незаварених кратерів і тріщин, які потрібно виправити до будь-якого очищення.
- Усунення гострих елементів. Зрізають великі бризки, згладжують різкі переходи та скругляють кромки; ступінь такої обробки визначає стандарт ISO 8501-3.
- Лазерне очищення. Знімають окалину, кіптяву, шлак і силікатні острівці по всій зоні термічного впливу, а не лише по валику шва; якщо вузол устиг полежати на складі, видалення іржі лазером виконують тим самим проходом.
- Знепилення. Поверхню обдувають чистим сухим повітрям, щоб прибрати дрібний пил, що осів після обробки.
- Фарбування. Покриття наносять у межах кількох годин, поки на чистій сталі не почалося повторне окиснення.
Саме в такій послідовності відбувається фарбування металоконструкцій, де зварних з’єднань сотні й кожне може стати початком корозії. Детальніше про те, як ми поєднуємо очищення з подальшим покриттям, читайте на сторінці підготовка металу до фарбування лазером.
Від чого залежить вартість очищення зварних швів?
Вартість залежить від сумарної довжини швів, товщини й типу оксидних нашарувань, доступності вузлів і вимог до кінцевого вигляду. Тому ціна, коли замовляють очищення металу лазером для зварних виробів, розраховується індивідуально, і її варто уточнювати у менеджера.
Найпростіший випадок — лазерне очищення деталей із короткими прямими швами та легкою побіжалістю. Складніше обробляти просторові рами з великою кількістю кутових з’єднань, а найбільше часу забирає товстостінна конструкція зі щільною окалиною після багатопрохідного зварювання. Київським замовникам для попереднього розрахунку достатньо надіслати фото швів, креслення або розміри виробу та марку сталі. Підприємствам, які думають про власне обладнання, варто зважити, що ціна, яку доводиться платити за лазер для очищення металу, окуповується лише за постійного потоку зварних виробів, тому за невеликих обсягів зручніше замовляти послуги лазерного очищення металу.
Отже, лазерне очищення поверхні металу після зварювання повертає нержавійці захисні властивості, а вуглецевій сталі дає чисту основу під покриття, і все це без кислот та зайвого зняття металу. Якщо у вас є вироби з побіжалістю, окалиною чи шлаком, фахівці «АртБуд Інвест» у Києві підберуть режим очищення та підкажуть оптимальну схему подальшого захисту.